

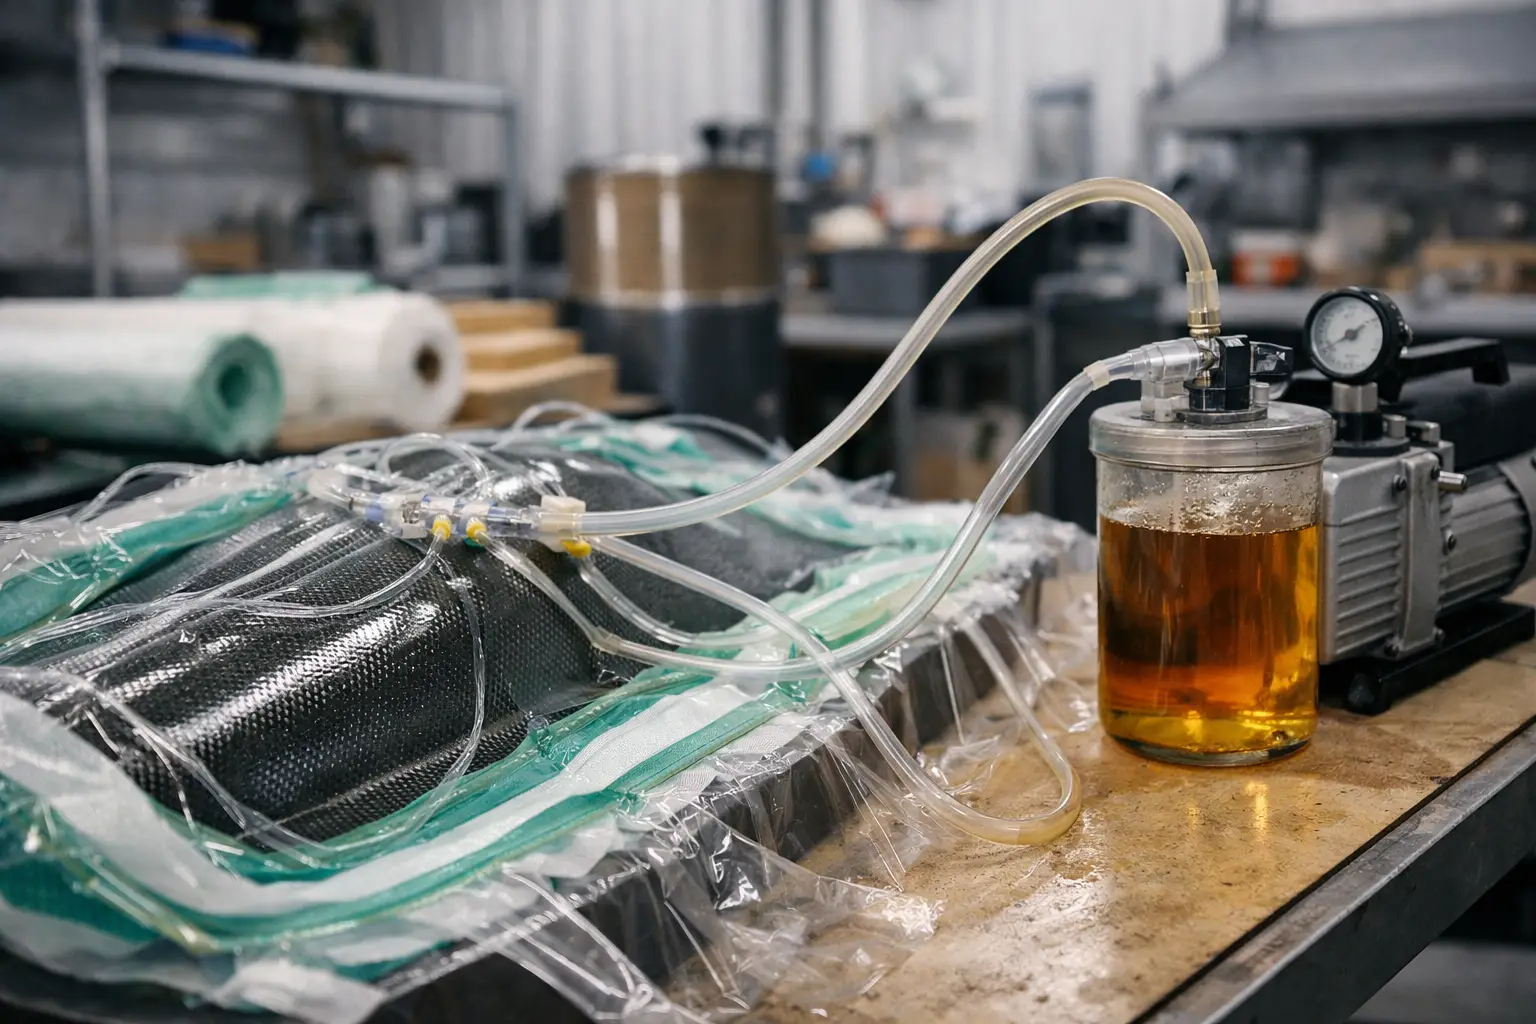
Dacă ai obținut deja piese bune prin laminare manuală, dar vrei un control mai bun asupra raportului fibră-rășină, mai puține goluri și un finisaj mai uniform, întrebarea firească este cum funcționează infuzia de rășină. Procesul nu este complicat ca principiu, dar devine sensibil la detalii imediat ce treci de la teorie la o piesă reală, cu geometrie, trasee de curgere și timpi de gel concreți.
Infuzia de rășină este o metodă de impregnare a armăturii uscate cu ajutorul vacuumului. Spre deosebire de laminarea clasică, unde rășina este aplicată manual peste țesătură, aici materialele fibroase sunt așezate uscat în matriță, apoi sunt acoperite și etanșate într-un sistem de vacuum. Când vacuumul este stabil, diferența de presiune atrage rășina prin laminate, iar aceasta impregnează fibra în mod controlat.
Cum funcționează infuzia de rășină, în esență
Principiul este simplu: vacuumul scoate aerul din ansamblu și creează o diferență de presiune între vasul de rășină și interiorul sacului de vacuum. Atmosfera împinge practic rășina spre zona depresurizată. Rășina nu este „trasă” de pompă în sens direct, ci se deplasează pentru a egaliza diferența de presiune.
Asta contează pentru că infuzia nu depinde doar de puterea pompei, ci și de etanșeitate, vâscozitatea rășinii, permeabilitatea armăturii și traseul de curgere. Dacă una dintre aceste variabile este greșit aleasă, frontul de rășină avansează neuniform, apar zone uscate sau se închid pungi de aer.
În practică, procesul are trei faze. Mai întâi pregătești pachetul de materiale și etanșezi sistemul. Apoi verifici dacă vacuumul se menține fără pierderi. Abia după aceea deschizi alimentarea cu rășină și urmărești cum înaintează frontul de infuzie până când întreaga piesă este impregnată.
Materialele care fac posibilă infuzia
O infuzie corectă nu înseamnă doar rășină și fibră. Ai nevoie de un ansamblu complet de materiale, fiecare cu rol clar în proces. Armătura poate fi din fibră de sticlă, carbon sau kevlar, în funcție de cerințele de rigiditate, greutate și finisaj. Peste aceasta se folosesc, de regulă, materiale auxiliare precum peel ply, plasă de distribuție a fluxului, spirală sau conducte pentru alimentare, folie de vacuum și bandă de etanșare.
Peel ply-ul permite separarea curată a straturilor auxiliare după întărire și lasă o suprafață pregătită pentru lipire sau operații ulterioare. Plasa de flux accelerează răspândirea rășinii pe suprafața piesei. Fără ea, pe piese mari sau cu geometrie dificilă, rășina poate avansa prea lent și poate începe să gelifice înainte de impregnarea completă.
Rășina trebuie aleasă în mod specific pentru infuzie. Nu orice sistem epoxidic sau poliesteric se comportă bine în vacuum. Pentru infuzie contează în special vâscozitatea redusă, timpul de lucru suficient și compatibilitatea cu fibra, miezul și aplicația finală. O rășină prea groasă curge greu. Una cu timp de gel prea scurt poate compromite complet piesa înainte ca frontul să ajungă în capătul matriței.
Pregătirea matriței și a pachetului de laminare
Calitatea infuziei începe înainte de primul gram de rășină. Matrița trebuie să fie curată, stabilă și pregătită cu agent de demulare compatibil. Dacă suprafața are defecte, scurgeri sau zone unde folia nu poate etanșa corect, problema va apărea în timpul vacuumării, nu după.
Armătura se așază uscat, în ordinea necesară aplicației. La piese structurale contează orientarea fibrei, suprapunerile și poziționarea eventualelor miezuri de tip spumă sau fagure. Orice punte, cută sau ridicare a materialului poate crea un traseu greșit al rășinii sau poate bloca evacuarea aerului.
Peste laminate se așază peel ply, apoi materialele de distribuție și liniile de alimentare sau vacuum. Configurația diferă în funcție de piesă. La o placă simplă poți folosi un traseu liniar clar, dar la o piesă cu nervuri, colțuri adânci sau variații mari de grosime ai nevoie de o strategie mai atentă a fluxului.
Rolul vacuumului și de ce etanșarea decide rezultatul
Mulți utilizatori se concentrează pe pompa de vacuum și ignoră detaliul care strică cele mai multe infuzii: pierderea de etanșeitate. Dacă sistemul trage aer fals, vacuumul efectiv scade, iar rășina nu mai curge cum a fost planificat. Mai grav, infiltrațiile de aer pot crea porozitate și zone neimpregnate.
Testul de etanșeitate trebuie făcut înainte de alimentarea cu rășină. Sacul se evacuează, apoi se urmărește dacă nivelul de vacuum se menține. O scădere lentă poate părea acceptabilă la început, dar în timpul infuziei devine o problemă reală, mai ales pe piese mari sau pe sisteme cu rășini sensibile la timp.
Vacuumul are și alt rol decât deplasarea rășinii. El compactează straturile de fibră, reduce conținutul de aer și ajută la obținerea unui laminat mai uniform. Totuși, mai mult nu înseamnă întotdeauna mai bine. Dacă ai un miez sensibil la compresie sau o structură care poate marca suprafața, nivelul de vacuum trebuie corelat cu materialele folosite.
Cum circulă rășina în timpul infuziei
Când deschizi linia de alimentare, rășina începe să se deplaseze pe traseul cu rezistența cea mai mică. De aceea materialele de distribuție sunt decisive. În mod normal, rășina circulă rapid prin plasa de flux și apoi coboară în armătură, impregnând-o progresiv. Frontul trebuie urmărit constant, mai ales în zonele înguste, colțuri, trepte și schimbări de grosime.
O piesă uniformă ca grosime este mai ușor de infuzat decât una cu acumulări locale de material. În zonele groase, rășina are mai mult volum de umplut și poate avansa mai lent. În zonele subțiri poate trece repede și poate ajunge să închidă aer în spatele frontului dacă traseul de vacuum nu este bine plasat.
De aceea, infuzia bună nu înseamnă doar „să intre rășina peste tot”, ci să intre în ordinea corectă. Uneori ai nevoie de mai multe puncte de alimentare. Alteori trebuie strangulate anumite linii pentru a încetini zonele rapide și a permite impregnarea completă a celor lente.
Greșeli frecvente când înveți cum funcționează infuzia de rășină
Cea mai comună greșeală este alegerea unei rășini nepotrivite pentru dimensiunea piesei. Dacă timpul de procesare este prea scurt, frontul se oprește înainte de final. A doua greșeală este folosirea unei scheme de alimentare copiate din alt proiect, fără să fie adaptată la geometria reală.
Mai apar frecvent probleme din consum insuficient estimat, lipsa unui rezervor de captare între piesă și pompă, plierea greșită a foliei de vacuum sau plasarea slabă a spiralei de colectare. Chiar și o mică punte de folie într-un colț poate împiedica evacuarea aerului dintr-o zonă critică.
O altă eroare este să pornești infuzia fără test uscat. Pe piese repetitive sau valoroase, merită să simulezi traseul, să verifici poziția liniilor și să confirmi consumul. Timpul investit aici este mai mic decât costul unei piese rebutate.
Ce avantaje oferă față de laminarea manuală
Infuzia este aleasă în special pentru control. În mod obișnuit, obții un laminat cu conținut mai redus de goluri, cu distribuție mai bună a rășinii și cu repetabilitate mai mare între piese. În multe aplicații, piesa rezultată are raport fibră-rășină mai eficient decât una realizată exclusiv manual.
Există și un avantaj de proces. Lucrezi cu fibra uscată în faza de poziționare, ceea ce ajută la organizarea straturilor înainte de impregnare. Pentru ateliere și producători care urmăresc piese curate, structurale și mai previzibile, acesta este un plus real.
Totuși, infuzia nu este automat soluția optimă pentru orice proiect. Pentru piese foarte mici, simple sau unicate rapide, laminarea manuală poate rămâne mai practică. Infuzia cere consumabile dedicate, control bun al etanșeității și o disciplină mai strictă a procesului.
Pentru ce aplicații merită cu adevărat
Infuzia are sens când piesa este suficient de mare, când finisajul și compactarea contează sau când ai nevoie de repetabilitate. Este folosită frecvent la panouri, capace, carene, componente structurale și piese compozite unde controlul cantității de rășină influențează direct greutatea și rigiditatea.
Pentru atelierele care lucrează cu fibră de sticlă sau carbon și vor să treacă de la execuție ocazională la proces mai predictibil, infuzia este un pas logic. Dar acest pas trebuie făcut cu materiale compatibile între ele și cu o schemă de lucru testată. Aici se vede diferența dintre improvizație și un sistem tehnic bine ales, exact genul de abordare pe care o urmăresc utilizatorii care lucrează constant cu materiale compozite.
Dacă vrei rezultate bune, tratează infuzia ca pe un proces controlat, nu ca pe o simplă variantă „mai avansată” de laminare. Când înțelegi cum circulă rășina, cum reacționează fibra și unde se pierde vacuumul, piesele încep să iasă predictibil, nu din noroc, ci din metodă.

