

O piesă laminată care rămâne lipicioasă, are bule vizibile sau se desprinde greu din matriță nu este, de regulă, rezultatul unui singur material nepotrivit. Este efectul unui flux de lucru incomplet. Acest ghid de laminare cu fibră de sticlă urmărește exact pașii care controlează rezultatul: compatibilitatea dintre rășină și fibră, pregătirea suportului, impregnarea corectă și întărirea în condiții stabile.
Laminarea cu fibră de sticlă este potrivită pentru carcase, elemente de protecție, capace, panouri, componente pentru prototipuri, piese decorative sau matrițe auxiliare. Procesul poate părea simplu, însă calitatea finală depinde de detalii măsurabile: raportul de amestec, timpul de lucru, orientarea straturilor, cantitatea de rășină și controlul aerului prins între fibre.
Ce înseamnă laminarea cu fibră de sticlă
Laminarea este procesul prin care o armătură din fibră de sticlă este impregnată cu rășină și aplicată în unul sau mai multe straturi pe o matriță, pe un suport sau într-o formă. După întărire, rășina creează matricea rigidă, iar fibra preia o parte importantă din solicitările mecanice. Cele două materiale funcționează ca un sistem, nu separat.
Fibra de sticlă oferă rezistență, stabilitate dimensională și posibilitatea de a construi grosimea dorită în etape. Rășina fixează fibrele, reproduce forma suprafeței și influențează finisajul, rigiditatea, timpul de întărire și aderența între straturi. O fibră bună nu poate compensa o rășină dozată greșit, după cum o rășină performantă nu poate corecta un strat de fibră îmbibat neuniform.
Pentru piese realizate manual, cele mai utilizate armături sunt matul din fibră de sticlă și țesătura din fibră de sticlă. Matul se adaptează bine formelor curbe și este eficient pentru acumularea grosimii. Țesătura oferă orientare controlată a fibrelor și este preferată când contează aspectul, rigiditatea direcționată sau o structură mai ordonată. Alegerea depinde de geometria piesei și de solicitarea estimată, nu doar de gramaj.
Alegerea rășinii pentru laminare cu fibră de sticlă
Rășina trebuie aleasă în funcție de aplicație și de sistemul de armare. Rășinile poliesterice sunt frecvent utilizate pentru laminare clasică, mai ales la piese generale, matrițe și componente unde eficiența procesului este prioritară. Acestea necesită dozare corectă a întăritorului și un control bun al temperaturii de lucru.
Rășinile epoxidice sunt o alegere potrivită când se urmărește o aderență ridicată, contracție redusă și o structură mecanică mai performantă. Sunt folosite des pentru piese tehnice, reparații structurale, laminări pe substraturi variate sau aplicații care folosesc și țesături de carbon ori kevlar. Timpul de lucru poate fi mai lung, ceea ce ajută la impregnarea atentă a pieselor complexe, dar solicită răbdare și respectarea ferestrei de reacție.
Nu toate fibrele și rășinile se comportă identic. De exemplu, un mat emulsionat destinat uzului cu poliester poate să nu se deschidă corespunzător într-un sistem epoxidic. Verificați întotdeauna compatibilitatea liantului din mat cu tipul de rășină ales. Este una dintre verificările simple care previn o laminare cu zone uscate sau cu fibre greu de umezit.
Gel-coat-ul are un rol separat: formează stratul exterior vizibil al piesei, contribuie la finisaj și poate proteja suprafața în funcție de formulare. El se aplică în matriță înaintea laminării, la grosimea recomandată, și se lasă să ajungă în starea potrivită înainte de primul strat de fibră. Dacă laminarea începe prea devreme, gel-coat-ul poate fi perturbat; dacă începe prea târziu, aderența chimică dintre straturi poate avea de suferit.
Pregătirea matriței decide finisajul
Suprafața matriței se transferă aproape direct pe piesa finală. O zgârietură, o urmă de praf, o porozitate sau un exces de agent de demulare vor deveni vizibile după scoaterea piesei. Înainte de aplicare, matrița trebuie să fie curată, uscată și stabilă.
Pentru demulare predictibilă, se utilizează un sistem potrivit suprafeței matriței: ceară de demulare, alcool polivinilic sau un agent semipermanent, în funcție de materialul matriței și de numărul de piese urmărit. Pe o matriță nouă sau pe una reparată, este prudent să realizați o probă pe o zonă mică. Demulantul nu trebuie aplicat gros. Un strat uniform, lustruit sau uscat conform instrucțiunilor, este mai eficient decât acumulările care imprimă defecte pe finisaj.
Decupați fibra înainte de prepararea rășinii. Pentru o formă curbată, pregătiți bucăți mai mici, care urmăresc geometria fără cute. În colțuri, raze strânse și schimbări de plan, o bucată mare de mat poate forma punți de aer. Aceste zone devin puncte slabe și sunt dificil de corectat după întărire.
Materiale și unelte pentru un proces controlat
Un set de lucru corect reduce improvizațiile în momentul în care rășina începe să reacționeze. Pentru o laminare manuală sunt necesare cel puțin următoarele:
- rășina și întăritorul sau componenta B, compatibile cu aplicația;
- mat sau țesătură din fibră de sticlă, deja decupată;
- recipiente curate pentru dozare și amestecare;
- cântar precis, spatule și pensule pentru aplicare;
- rolă de debulare pentru eliminarea aerului dintre straturi;
- mănuși de protecție, ochelari, îmbrăcăminte de lucru și ventilație adecvată.
Rolul de debulare merită tratat separat. Pensula distribuie rășina, însă rola presează fibra și scoate aerul prins în strat. Lucrați cu presiune moderată. O apăsare excesivă poate muta fibra, poate crea zone sărace în rășină sau poate deteriora pelicula de gel-coat de sub primul strat.
Pașii de laminare, în ordinea corectă
După ce matrița este pregătită și fibra este tăiată, dozați rășina exact conform fișei tehnice. La sistemele epoxidice, raportul dintre componente trebuie respectat la masă, nu estimat din volum dacă producătorul nu indică altfel. La sistemele poliesterice, cantitatea de întăritor influențează direct timpul de gelifiere și reacția de întărire. Mai mult întăritor nu înseamnă automat o piesă mai bună.
Amestecați lent, dar complet, răzuind pereții și baza recipientului. Evitați mișcările foarte rapide care introduc aer. Pentru cantități mai mari, transferul amestecului într-un al doilea recipient curat și reamestecarea reduc riscul ca material neomogenizat de pe pereții primului vas să ajungă pe piesă.
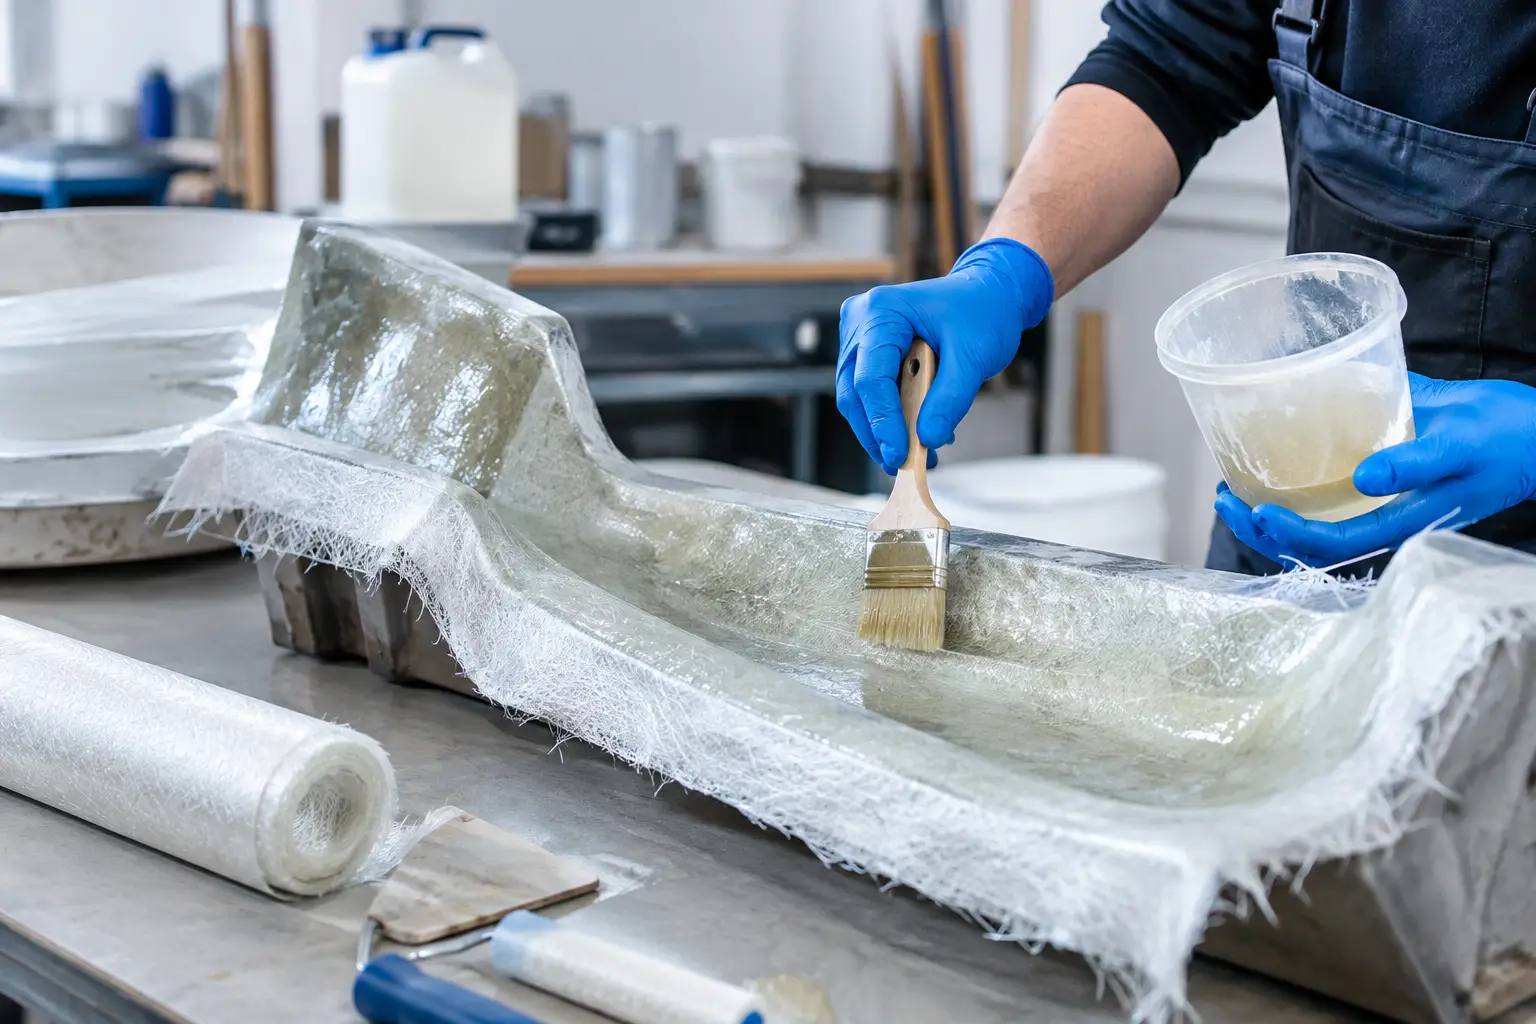
Aplicați un strat subțire de rășină pe suprafața de lucru, așezați primul strat de fibră și umeziți-l progresiv cu pensula. Fibra trebuie să devină uniform transparentă sau translucidă, în funcție de tipul ei, fără insule albe și fără bălți de rășină. Apoi treceți rola de debulare din centru spre margini.
Repetați operația pentru fiecare strat, cât timp sistemul permite laminare umed pe umed. Această metodă asigură, de obicei, o legătură bună între straturi și reduce timpul total de lucru. Dacă un strat s-a întărit complet înainte de aplicarea următorului, suprafața trebuie matuită, curățată de praf și pregătită pentru aderență mecanică, conform sistemului utilizat.
Numărul de straturi nu se stabilește doar după impresia de grosime. O piesă plată, cu suprafață mare, poate necesita rigidizări locale, nervuri sau o structură de tip sandwich cu miez, nu doar straturi suplimentare de fibră. În schimb, o piesă mică, cu geometrie curbată, poate obține rigiditate bună cu mai puține straturi. Forma contribuie la rezistență la fel de mult ca masa de material aplicată.
Defecte frecvente și cum le preveniți
Bulele de aer apar cel mai des când fibra este aplicată prea repede, când bucățile sunt prea mari pentru geometrie sau când nu se folosește rola de debulare. Acționați imediat, înainte de gelifiere. O bulă lăsată în piesă reduce contactul dintre fibră și rășină și poate deveni un defect vizibil pe partea finisată.
Zonele albe indică de obicei fibră insuficient impregnată. Adăugați rășină treptat și presați ușor cu pensula sau rola. La polul opus, excesul de rășină produce o piesă mai grea și nu garantează rezistență mai mare. Într-un laminat eficient, fibra este complet umezită, dar rășina nu formează acumulări inutile.
Lipsa întăririi poate proveni din dozare greșită, amestec incomplet, temperatură neadecvată sau materiale depozitate incorect. Nu încercați să reparați o zonă lipicioasă prin aplicarea unui strat nou peste ea. Îndepărtați mai întâi materialul compromis, identificați cauza și reluați laminarea pe o suprafață curată.
Întărire, demulare și finisare
Lăsați piesa să se întărească în intervalul de temperatură recomandat pentru rășina utilizată. O temperatură joasă poate prelungi mult reacția, iar variațiile mari pot afecta finisajul sau stabilitatea dimensională. Nu forțați demularea doar pentru că suprafața pare uscată la atingere. Timpul de manipulare și timpul până la proprietățile finale pot fi diferite.
După demulare, marginile se ajustează cu unelte potrivite înainte ca laminatul să atingă duritatea maximă, dacă sistemul permite acest lucru. Pentru operațiile de tăiere și șlefuire, controlați praful și utilizați echipament de protecție adecvat. Finisarea poate include șlefuire graduală, chit compatibil pentru corecții locale și aplicarea unui strat de protecție ales pentru mediul în care va lucra piesa.
O laminare reușită nu se măsoară doar prin faptul că piesa a ieșit din matriță. Se vede în fibrele complet impregnate, în absența bulelor, în grosimea constantă și în repetabilitatea procesului. Începeți cu o probă mică atunci când combinați materiale noi, notați raportul, timpul de lucru și condițiile din atelier, iar următoarea piesă va fi mai ușor de controlat.

