

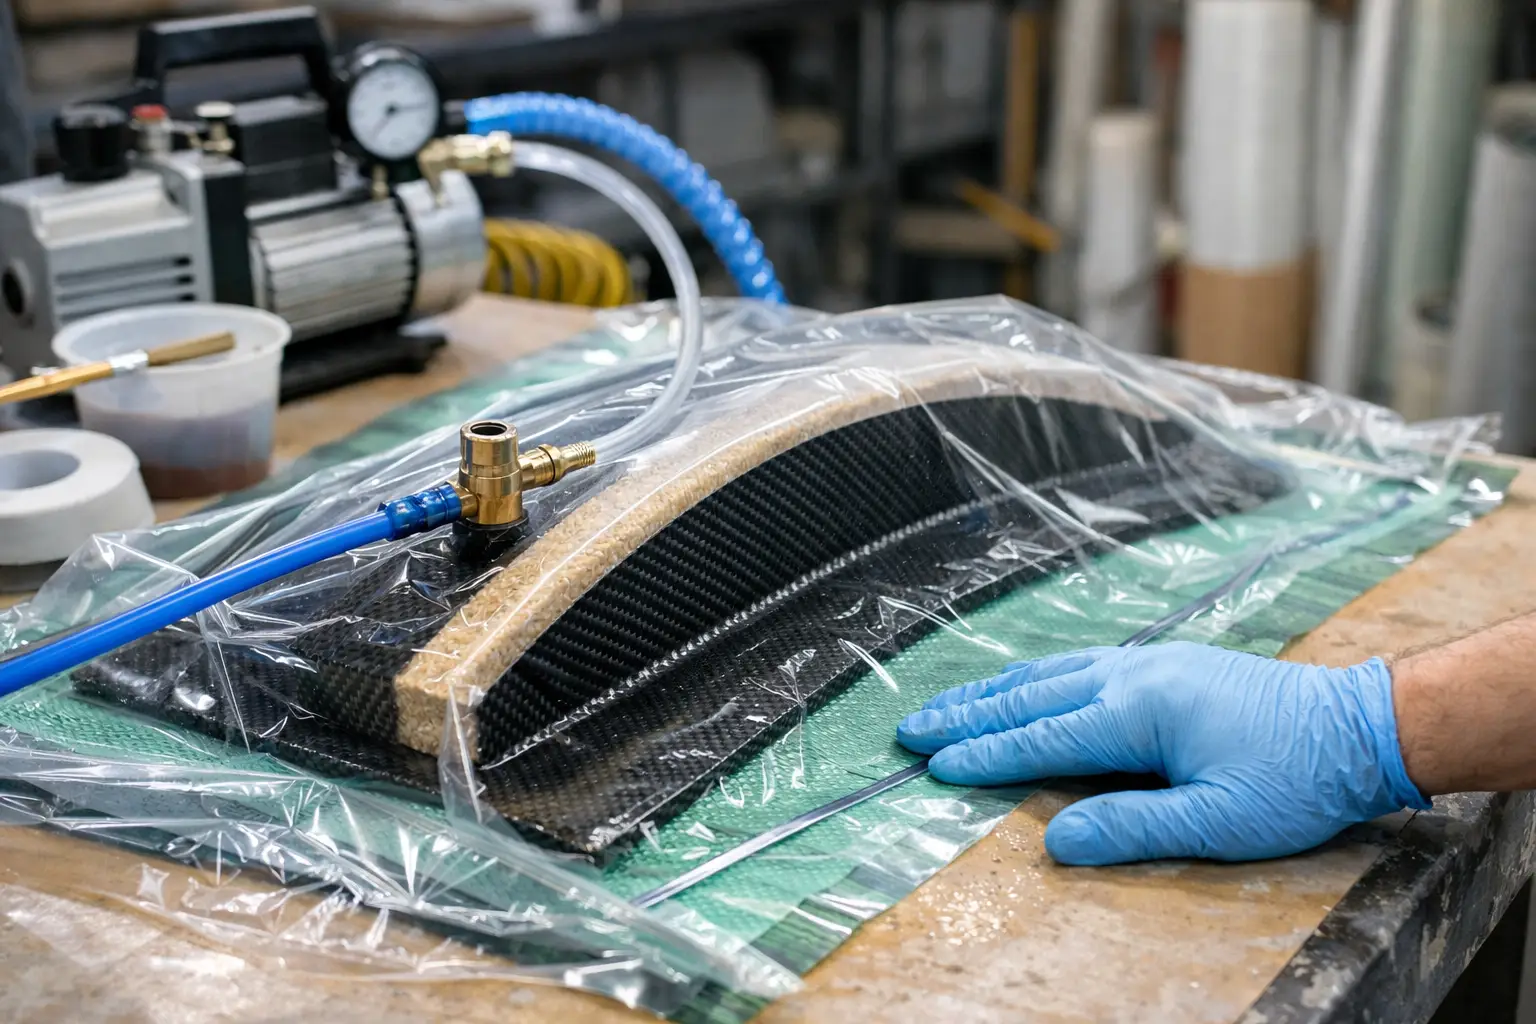
Când laminatul iese cu pori, surplus de rășină sau zone care nu s-au compactat uniform, problema nu este mereu fibra sau rășina. De multe ori, răspunsul la întrebarea cum se face vacuum bagging stă în pregătirea consumabilelor, în ordinea straturilor și în controlul etanșeității înainte să înceapă întărirea.
Vacuum bagging este o metodă de compactare a laminatului cu ajutorul unei folii etanșe și al unei pompe de vacuum. Scopul nu este doar să „tragi aerul afară”, ci să aplici o presiune uniformă pe toată piesa, astfel încât fibra să se așeze corect, raportul fibră-rășină să fie mai bun, iar suprafața finală să aibă mai puține defecte. În practică, metoda este folosită atât la laminare umedă sub vacuum, cât și în procese de infuzie, dar pașii de bază rămân aceiași.
Cum se face vacuum bagging și când merită folosit
Vacuum bagging merită când vrei control mai bun asupra compactării decât oferă laminarea manuală simplă. Pentru piese din fibră de sticlă, carbon sau kevlar, mai ales pe forme curbe sau pe suprafețe mari, diferența de calitate se vede rapid. Obții un laminat mai uniform, cu mai puțin aer prins între straturi și cu consum de rășină mai predictibil.
Nu este însă o soluție magică pentru orice proiect. Dacă matrița este slab pregătită, dacă fibra este tăiată greșit sau dacă rășina are un timp de lucru prea scurt pentru complexitatea piesei, vacuumul nu corectează aceste probleme. Le poate chiar accentua, pentru că sub presiune toate erorile de așezare devin mai vizibile.
Materialele necesare pentru un proces stabil
Ca să lucrezi corect, trebuie să privești sistemul ca pe un ansamblu, nu ca pe o simplă folie peste laminat. Ai nevoie de folie de vacuum, bandă de etanșare, peel ply, folie perforată dacă aplicația o cere, strat absorbant sau breather, racorduri, furtun și o pompă dimensionată pentru piesa respectivă. La acestea se adaugă matrița, fibra, rășina și, după caz, agentul de demulare și gel-coat-ul compatibil cu procesul.
Peel ply-ul are rol funcțional, nu doar de separare. El lasă o suprafață pregătită pentru operații ulterioare și ajută la distribuția uniformă a presiunii. Stratul absorbant preia excesul de rășină acolo unde procesul o cere, iar breather-ul permite circulația aerului până la punctul de vacuum. Dacă lipsește una dintre aceste componente sau este aleasă greșit, rezultatul poate fi fie un laminat prea uscat, fie unul prea bogat în rășină.
Pompa trebuie să fie suficient de stabilă pentru dimensiunea lucrării. La piese mici de atelier poți lucra cu sisteme compacte, dar la suprafețe mai mari sau geometrii dificile ai nevoie de debit și de capacitatea de a menține vacuumul constant. O pompă bună nu compensează o pungă neetanșă, dar fără pompă potrivită nu poți evalua corect procesul.
Pregătirea matriței și a laminatului
Înainte de montajul pungii de vacuum, matrița trebuie să fie curată, stabilă și tratată cu agent de demulare potrivit. Orice contaminare, praf sau exces de agent poate influența aderența straturilor, aspectul suprafeței și chiar etanșarea benzii de sigilare pe zonele de contact.
Fibra se debitează din timp, cu orientarea clar stabilită. Dacă lucrezi cu mai multe straturi și direcții, ordinea lor trebuie decisă înainte de amestecul rășinii. În vacuum bagging, timpul pierdut între impregnare și închiderea pungii se traduce direct în risc de gelificare prematură, punți de aer sau deplasare a materialului.
La laminarea umedă, impregnezi fibra controlat, fără să încarci excesiv. Mulți începători presupun că mai multă rășină înseamnă piesă mai bună. În realitate, excesul poate fi extras parțial de consumabile, dar dacă raportul inițial este dezechilibrat, compactarea nu mai este optimă și masa finală a piesei crește inutil.
Ordinea corectă a straturilor în vacuum bagging
Peste matriță și laminatul umed sau pregătit se așază, în mod uzual, peel ply-ul, apoi eventual folia perforată, apoi breather-ul sau absorbantul, iar la final folia de vacuum. Configurația exactă depinde de proces. La unele aplicații de compactare simplă poți simplifica pachetul, dar la piese tehnice merită să păstrezi structura completă.
Folia de vacuum nu trebuie întinsă la limită. Ai nevoie de suficient joc pentru ca ea să urmărească geometria piesei fără să tragă agresiv de colțuri sau de muchii. Aici apar multe defecte – poduri de folie peste zone concave, cute care creează canale de aer sau presiune inegală pe contur.
Banda de etanșare se aplică pe un contur curat și continuu. Dacă ai colțuri strânse, este mai sigur să construiești plieri deliberate ale foliei decât să forțezi materialul. O etanșare bună se obține prin planificare, nu prin presare grăbită cu mâna după ce pompa a pornit.
Testul de etanșeitate înainte de întărire
Un sistem de vacuum bun se verifică înainte să te bazezi pe el. După conectarea pompei, urmărești cum coboară punga și cum se așază pe piesă. Dacă vezi zone suspendate, înseamnă că aerul nu este evacuat uniform sau că folia nu are libertate suficientă să se muleze.
Apoi verifici pierderile. O scădere lentă a vacuumului indică de obicei o micro-scurgere pe bandă, la racord sau într-o cută tensionată. La lucrări mici poți identifica destul de repede sursa. La piese mari, verificarea pe segmente este mai eficientă decât să refaci tot montajul fără diagnostic clar.
Un detaliu practic: nu porni procesul cu rășină amestecată dacă nu ai confirmat că toate consumabilele sunt tăiate, poziționate și compatibile dimensional. În atelier, cele mai costisitoare greșeli apar din secvențe grăbite, nu din lipsa de materiale.
Greseli frecvente când vrei să afli cum se face vacuum bagging
Prima greșeală este alegerea consumabilelor fără să ții cont de proces. Un peel ply prea dens, o folie nepotrivită termic sau un breather insuficient pot compromite compactarea. Nu toate materialele „de vacuum” funcționează identic pentru orice rășină și orice piesă.
A doua greșeală este vacuumul prea mare aplicat fără judecată. Teoretic, presiunea mai mare compactează mai bine. Practic, pe unele geometrii sau la anumite nuclee și spume, poți deforma structura, poți bloca fluxul de rășină sau poți produce zone uscate. Nivelul optim depinde de material, de grosimea pachetului și de tipul procesului.
A treia greșeală este neglijarea colțurilor și a muchiilor. Acolo apar cel mai des punțile de folie și lipsa de contact. Dacă piesa are raze mici, adâncituri sau treceri abrupte, trebuie să prevezi surplus de folie și poziționare atentă a consumabilelor.
Mai apare și confuzia dintre vacuum bagging și infuzie. La laminarea umedă sub vacuum, rășina este deja în laminat când închizi sistemul. La infuzie, vacuumul pregătește compactarea și apoi asistă circulația rășinii prin fibră. Consumul de materiale poate fi similar, dar logica procesului este diferită.
Ce rezultate poți aștepta în mod realist
Dacă procesul este făcut corect, piesa rezultată are compactare mai bună, porozitate redusă și un finisaj mai constant. Se observă și un control mai bun al grosimii între zonele piesei, în special pe suprafețe care la laminarea manuală tind să acumuleze exces de rășină.
Totuși, rezultatul final depinde de întregul sistem. Calitatea matriței, alegerea rășinii, temperatura din spațiul de lucru, arhitectura fibrei și experiența operatorului cântăresc la fel de mult ca vacuumul în sine. Vacuum bagging este o metodă de proces, nu un accesoriu universal pentru orice laminat.
Pentru ateliere mici și utilizatori care trec de la laminare manuală la procese mai controlate, merită să înceapă cu piese simple și cu consumabile compatibile între ele. Într-un portofoliu specializat, cum este cel Best Tools, avantajul real este că poți selecta soluțiile pe rol în proces – rășini, fibre și consumabile de vacuum – fără să improvizezi între produse gândite pentru aplicații diferite.
Dacă vrei să lucrezi curat, repetabil și cu mai puține variații de la o piesă la alta, vacuum bagging nu trebuie privit ca o etapă complicată, ci ca un sistem care cere ordine tehnică. Când fiecare strat are rolul lui și fiecare verificare este făcută la timp, rezultatul devine previzibil, iar asta contează mai mult decât orice improvizație reușită o singură dată.

