

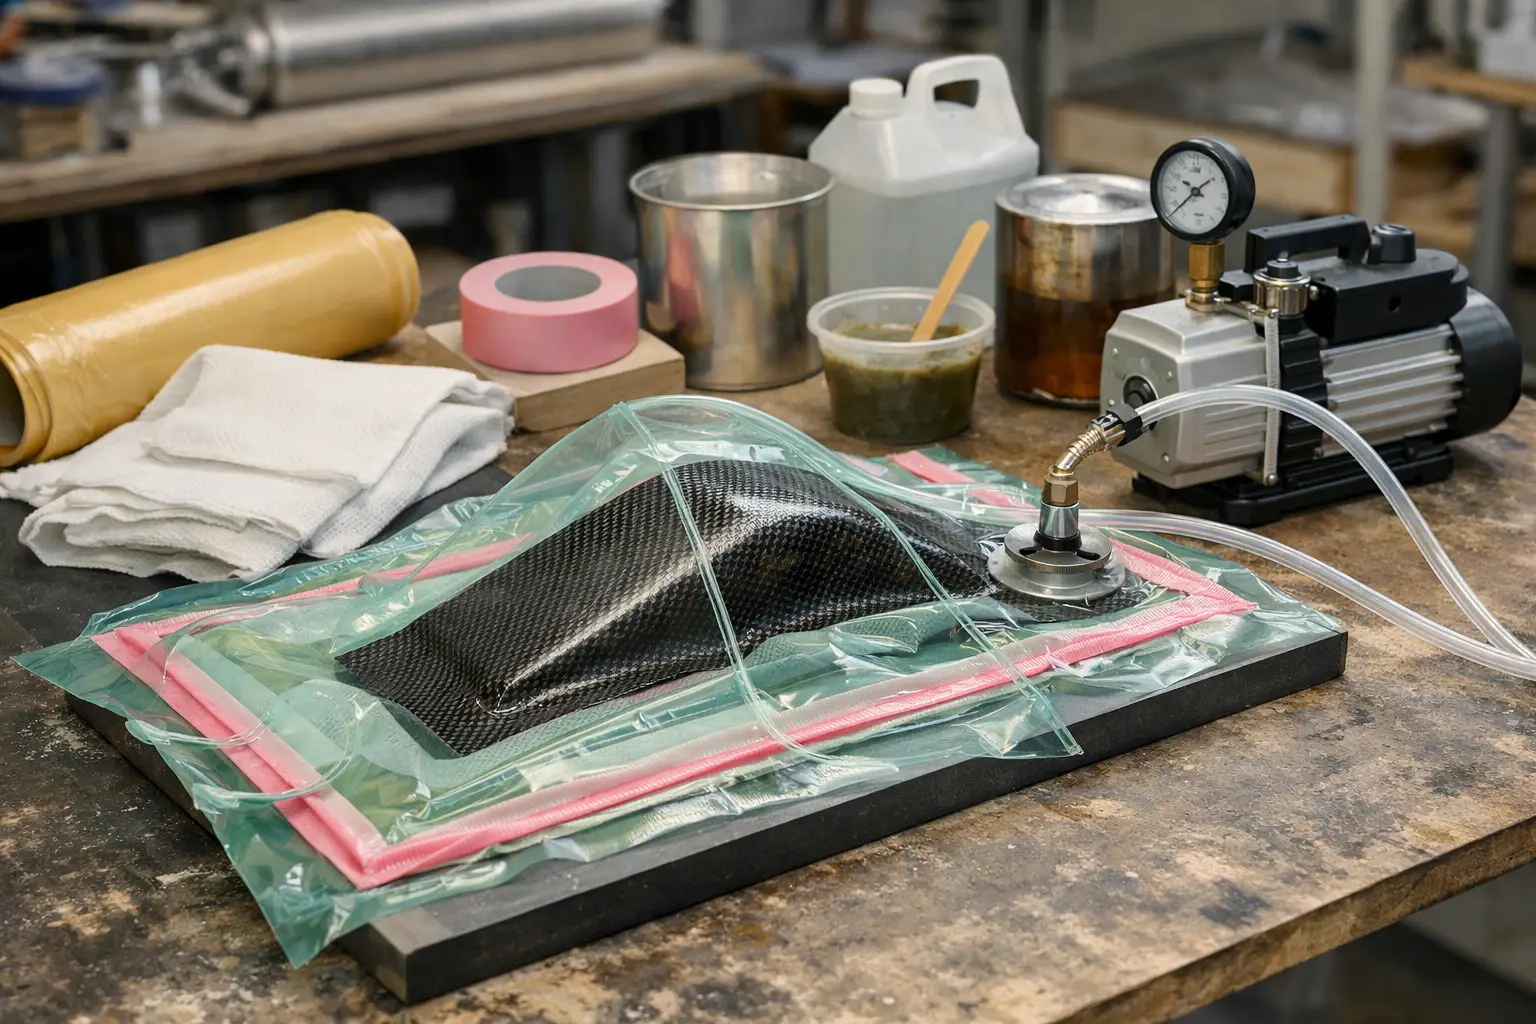
O laminare cu vacuum nu devine predictibilă doar prin conectarea unei pompe la o pungă. Rezultatul depinde de ordinea corectă a straturilor, de etanșarea ansamblului și de compatibilitatea dintre consumabile. Pentru un proces controlat, lista de vacuum bagging materiale necesare trebuie construită în funcție de rășină, fibră, geometria piesei și metoda aleasă: compactare sub vacuum sau infuzie de rășină.
Vacuum bagging-ul elimină o parte din aerul reținut între straturile de armătură, compactează laminatul și ajută la distribuția uniformă a rășinii. Este utilizat pentru piese din fibră de sticlă, carbon sau kevlar, în aplicații de la panouri și carcase până la prototipuri, matrițe și componente cu cerințe ridicate de rigiditate și finisaj. Dar un set incomplet sau montat greșit poate produce porozități, zone uscate, cute în fibră ori pierdere de vacuum.
Vacuum bagging: materiale necesare pentru un laminat corect
Un ansamblu clasic de vacuum bagging este format din matriță sau suport, agent de demulare, laminatul propriu-zis și mai multe consumabile care controlează evacuarea aerului și excesul de rășină. Fiecare strat are un rol precis. Nu este recomandat să fie înlocuit cu materiale improvizate, deoarece permeabilitatea, rezistența termică și comportamentul la rășină influențează direct calitatea piesei.
Punga de vacuum
Punga de vacuum este folia flexibilă care acoperă piesa și creează spațiul etanș din care este extras aerul. Materialul trebuie ales după temperatura de lucru, dimensiunea piesei și tipul de rășină. Pentru laminări la temperatura camerei se folosesc frecvent folii dedicate pentru vacuum, suficient de flexibile pentru a urmări muchii, raze și forme curbe.
Folosește mai mult material decât conturul direct al piesei. O pungă întinsă peste colțuri sau zone înalte se poate rupe ori poate forma punți, adică zone în care folia nu presează laminatul. Lasă pliuri controlate în jurul geometriei complexe, fără să blochezi traseul aerului spre portul de vacuum.
Banda de etanșare
Banda de etanșare, numită și mastic tape, fixează punga de vacuum pe flanșa matriței sau pe suport. Este una dintre cele mai importante consumabile din întregul proces. O pierdere mică de aer poate menține pompa în funcționare continuă și poate reduce compactarea în timpul gelificării rășinii.
Aplică banda pe o suprafață curată, uscată și fără praf. La îmbinări, presează ferm capetele și evită să întinzi excesiv banda. Dacă este necesară deschiderea temporară a pungii pentru corecții, păstrează suficientă bandă disponibilă pe flanșă pentru o reetanșare sigură. Pentru piese mari, verificarea etanșeității înainte de aplicarea rășinii economisește timp și consumabile.
Peel ply sau țesătura de separare
Peel ply-ul este o țesătură poroasă aplicată direct peste ultimul strat de fibră impregnată. După întărire, se îndepărtează prin dezlipire și lasă o suprafață uniform rugoasă, potrivită pentru lipire, vopsire sau laminare ulterioară.
Acest strat are două funcții. În timpul vacuumării permite trecerea aerului și a excesului de rășină către straturile superioare. După demulare, elimină necesitatea șlefuirii agresive pentru pregătirea unei suprafețe secundare. Alegerea trebuie făcută în funcție de rășină și de finisajul dorit: un peel ply prea fin poate limita drenajul, iar unul nepotrivit poate lăsa o textură nedorită pe piesă.
Folia de separare perforată sau neperforată
Folia de separare este montată peste peel ply și controlează câtă rășină poate migra în materialul absorbant. Varianta perforată permite evacuarea controlată a surplusului de rășină. Este utilă când obiectivul este reducerea conținutului de rășină și obținerea unui laminat mai compact, fără a usca excesiv armătura.
Varianta neperforată separă mai strict bleeder-ul de laminat. Se folosește atunci când nu vrei ca rășina să fie absorbită în stratul următor, dar ai nevoie în continuare de o barieră de separare. Alegerea depinde de gramajul fibrei, vâscozitatea rășinii și raportul fibră-rășină urmărit. Pentru piese cu cerințe structurale, un exces de rășină nu compensează lipsa compactării, iar extragerea prea mare de rășină poate crea zone sărace în liant.
Bleeder și breather
Bleeder-ul este materialul absorbant care preia excesul de rășină trecut prin folia perforată. Breather-ul, numit și material de aerisire, creează canale pentru circulația aerului între piesă și portul de vacuum. În anumite configurații, aceeași pâslă nețesută poate îndeplini ambele roluri, dar nu trebuie tratate automat ca fiind identice.
Pentru compactare simplă, breather-ul trebuie să asigure o cale continuă către conexiunea de vacuum. Dacă piesa are zone izolate, nervuri sau contururi lungi, materialul de aerisire trebuie distribuit astfel încât aerul să nu rămână blocat. Pentru laminări cu mult exces de rășină, bleeder-ul poate necesita mai multe straturi. Cantitatea se stabilește prin probă, deoarece o capacitate absorbantă prea mare poate modifica raportul de rășină al piesei.
Portul de vacuum, furtunul și pompa
Portul de vacuum face legătura dintre pungă și furtun. Acesta trebuie așezat într-o zonă unde breather-ul este prezent și unde nu poate marca suprafața piesei. Nu poziționa portul direct pe laminat fără un strat de distribuție, deoarece poate bloca fluxul de aer sau poate imprima local geometria.
Furtunul trebuie să fie compatibil cu racordurile și suficient de rigid pentru a nu se strangula sub vacuum. Pompa trebuie să poată menține nivelul de vacuum necesar pe întreaga durată de lucru și de întărire. Nu contează doar vacuumul maxim indicat de echipament, ci și capacitatea de a compensa pierderile mici și volumul ansamblului. Un vacuummetru este esențial pentru verificare, nu un accesoriu opțional.
Materiale diferite pentru vacuum bagging și infuzie
Compactarea unui laminat umed și infuzia nu folosesc exact aceeași configurație. În vacuum bagging clasic, fibra este de regulă impregnată înainte de închiderea pungii. Sistemul urmărește compactarea, eliminarea aerului și controlul surplusului de rășină.
La infuzie, armătura uscată este așezată în matriță, iar rășina este aspirată prin pachet după realizarea vacuumului. Pe lângă pungă, bandă de etanșare, peel ply și breather, sunt necesare medii de distribuție a rășinii, spirală sau conducte de alimentare, furtun de admisie și o capcană de rășină între piesă și pompă. Capcana protejează pompa dacă rășina ajunge la ieșirea de vacuum.
Pentru infuzie, permeabilitatea pachetului devine critică. O țesătură densă de carbon, mai multe straturi de armătură sau o piesă cu traseu lung de curgere pot necesita plasă de infuzie și poziționarea atentă a liniilor de alimentare. O rășină prea vâscoasă sau cu timp de lucru scurt poate opri frontul de curgere înainte ca piesa să fie complet impregnată.
Cum alegi consumabilele după piesă și rășină
Înainte de achiziție, pornește de la dimensiunile reale ale piesei, nu doar de la suprafața laminatului. Adaugă flanșe, înălțimi, pliuri de pungă și o rezervă pentru etanșare. La piese cu geometrie adâncă, consumul de folie și breather poate fi semnificativ mai mare decât la un panou plat de aceeași suprafață.
Temperatura este al doilea criteriu. Dacă laminatul urmează să fie postîntărit, toate consumabilele trebuie să reziste la ciclul termic: punga, banda de etanșare, folia de separare și materialul absorbant. Un material potrivit la temperatura camerei poate ceda într-un cuptor de postîntărire.
Apoi stabilește dacă suprafața finală are nevoie de pregătire pentru lipire sau finisare. Dacă da, peel ply-ul este o alegere practică. Dacă urmărești o suprafață expusă, aspectul acesteia este dat în principal de matriță, gel-coat sau stratul de finisaj de pe partea aflată în contact cu matrița, nu de punga de vacuum.
Verificarea înainte de aplicarea rășinii
După montarea întregului pachet uscat, pornește pompa și urmărește vacuummetrul. Lasă sistemul să funcționeze câteva minute, apoi izolează-l dacă instalația permite și observă pierderea de vacuum. O scădere rapidă indică de obicei o problemă la bandă, în jurul portului, la o cută a pungii sau pe o flanșă contaminată.
Corectează scurgerile înainte de amestecarea rășinii. Când începe timpul de lucru al sistemului epoxidic, poliesteric sau vinilesteric, orice intervenție devine mai dificilă. Verifică și traseul breather-ului: vacuumul poate fi bun la manometru, dar o zonă izolată de materialul de aerisire poate rămâne insuficient compactată.
Un set corect de consumabile nu înlocuiește disciplina de lucru, însă o face posibilă. Alege materialele ca un sistem, păstrează o rezervă pentru etanșare și testează configurația pe uscat. Astfel, vacuumul devine un proces repetabil, nu o etapă în care speri că punga va ține până la întărirea piesei.

