

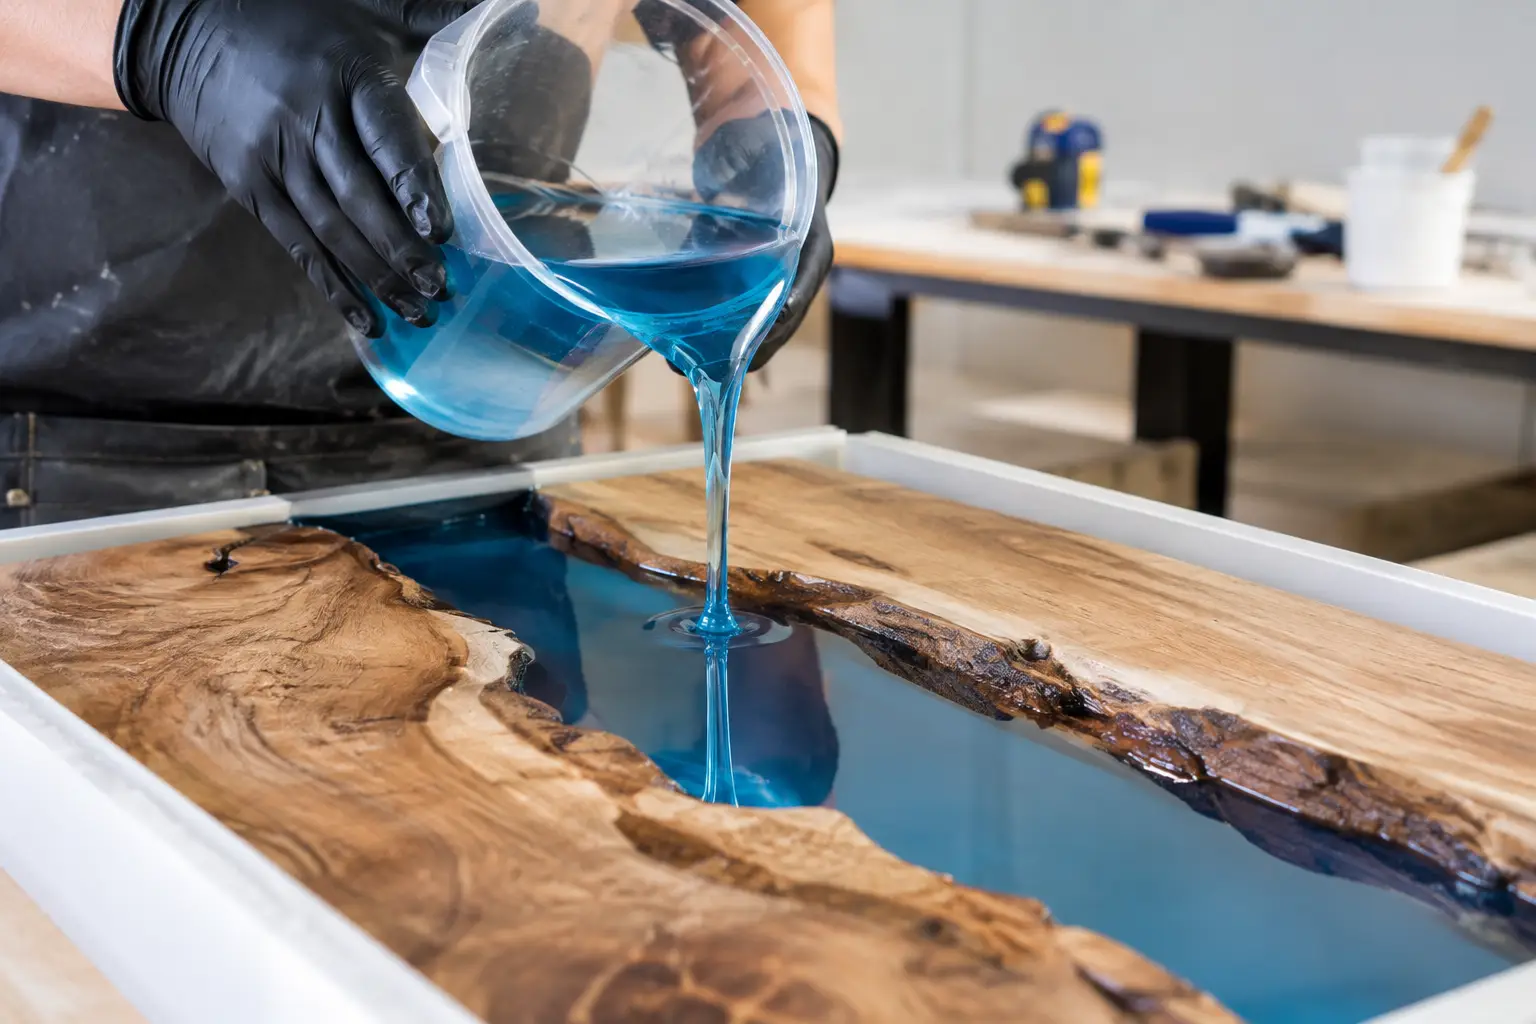
O turnare cu rășină epoxidică nu reușește prin simpla amestecare a două componente. Claritatea, lipsa bulelor, duritatea corectă și stabilitatea dimensională sunt rezultatul unui proces controlat: rășina potrivită pentru grosimea piesei, raport de mixare exact, matriță pregătită și temperatură menținută în limitele recomandate. Cele mai multe defecte apar înainte ca materialul să ajungă în matriță.
Pentru piese decorative, obiecte cu inserții, prototipuri, elemente transparente sau turnări tehnice, alegerea sistemului trebuie făcută după aplicație, nu doar după aspectul final dorit. O rășină pentru strat subțire are un comportament termic diferit de o rășină formulată pentru turnări în masă de 8-11 cm.
Turnare rășină epoxidică: începe cu sistemul corect
Primul parametru este grosimea reală de turnare. Într-o piesă groasă, reacția dintre rășină și întăritor generează căldură. Dacă sistemul nu este destinat masei turnate respective, temperatura poate crește excesiv. Apar îngălbenirea, fisurile, contracția locală, deformarea matriței sau o suprafață cu aspect mat și neuniform.
Rășinile pentru turnare în straturi subțiri sunt potrivite pentru acoperiri, bijuterii, elemente mici sau sigilarea unor inserții. Pentru piese voluminoase se utilizează sisteme cu reacție mai lentă, formulate să gestioneze masa materialului și să limiteze vârful termic. Nu este recomandat să compensați lipsa unei rășini de turnare în masă prin adăugarea mai multor straturi groase de rășină standard.
Transparența și protecția UV sunt al doilea criteriu. O rășină transparentă oferă un aspect curat doar dacă pigmentul, inserțiile și matrița sunt compatibile cu aplicația. Protecția UV ajută la păstrarea aspectului în timp, însă nu elimină complet efectul expunerii prelungite la lumină puternică. Pentru obiectele care vor sta permanent la exterior, trebuie analizate separat sistemul de protecție de suprafață și condițiile reale de utilizare.
Timpul de lucru contează la fel de mult. Un pot life prea scurt lasă puțin timp pentru amestecare, degazare și poziționarea inserțiilor. Un sistem lent oferă control mai bun la turnările mari, dar prelungește intervalul până la demulare și finisare. Alegerea bună este cea care se potrivește fluxului de lucru și volumului piesei.
Pregătirea spațiului și a matriței
Temperatura constantă din atelier influențează vâscozitatea, timpul de gelifiere și capacitatea bulelor de a urca la suprafață. La temperaturi prea mici, rășina devine mai vâscoasă, se amestecă mai greu și poate păstra microbule. La temperaturi prea ridicate, reacția se accelerează, iar riscul de supraîncălzire crește, mai ales într-un recipient adânc.
Pregătiți masa de lucru înainte de dozare. Matrița trebuie așezată pe o suprafață perfect nivelată, deoarece rășina autonivelantă va reproduce orice înclinație. Verificați etanșarea, colțurile și îmbinările, în special la matrițele construite pentru piese mari. O mică pierdere de material poate compromite nu doar piesa, ci și suprafața de lucru.
Siliconul RTV este o alegere eficientă pentru reproducerea detaliilor și demulare repetată, cu condiția ca tipul de silicon, agentul de demulare și rășina să fie compatibile. Matrițele rigide pot necesita un agent de separare aplicat uniform. Prea puțin agent de demulare crește riscul de lipire, iar aplicarea excesivă poate lăsa urme pe finisajul piesei.
Dacă folosiți lemn, flori uscate, beton, hârtie, materiale poroase sau obiecte printate 3D, acestea trebuie evaluate înainte de includere. Umiditatea, aerul din pori și anumite suprafețe reactive produc bule sau zone tulburi. În multe cazuri, o sigilare preliminară într-un strat subțire de rășină reduce semnificativ aceste probleme.
Dozarea și amestecarea fără improvizații
Respectarea raportului rășină-întăritor este obligatorie. Raportul poate fi exprimat în greutate sau în volum, iar aceste două metode nu sunt automat echivalente. Dacă producătorul indică dozare gravimetrică, folosiți un cântar precis. Măsurarea aproximativă cu recipiente gradate poate duce la zone lipicioase, întărire incompletă sau proprietăți mecanice slabe.
Turnați componenta A și componenta B într-un recipient curat, cu pereți netezi. Amestecați lent și constant, răzuind fundul și pereții vasului. Mișcările rapide introduc aer inutil. Pentru lucrări cu cerințe ridicate, transferați materialul într-un al doilea recipient curat și amestecați din nou scurt. Această metodă reduce riscul ca porțiuni neomogenizate de pe pereții primului recipient să ajungă în piesă.
Nu modificați raportul pentru a obține o întărire mai rapidă sau mai lentă. Epoxidicul nu funcționează ca un mortar la care se adaugă apă pentru reglarea consistenței. Raportul este parte din formularea chimică. De asemenea, nu combinați componente provenite din sisteme diferite, chiar dacă par similare ca aspect sau vâscozitate.
Pigmenții, pulberile metalice, fillerele și coloranții trebuie introduși în dozaj controlat. Excesul poate modifica transparența, vâscozitatea și comportamentul la întărire. Pentru o piesă cu efect translucid, testați culoarea într-o cantitate mică înainte de turnarea finală. Aceeași nuanță poate arăta complet diferit într-un strat de 3 mm față de unul de 50 mm.
Bule, degazare și turnare în straturi
Bulele provin din amestecare, din porozitatea inserțiilor, din geometria matriței sau din aerul rămas în detalii fine. O rășină cu autodezaerare bună ajută, dar nu înlocuiește pregătirea corectă. Turnați într-un fir subțire, într-un punct controlat al matriței, pentru a limita aerul antrenat.
Pentru detalii complexe, pensulați inițial un strat fin de rășină în cavități și pe suprafețele inserțiilor. Apoi completați volumul. Procedeul este util mai ales la litere, texturi, muchii ascuțite și obiecte cu suprafețe poroase. Dacă piesa permite, degazarea în vacuum sau presurizarea pot îmbunătăți considerabil calitatea, însă cer echipamente compatibile și respectarea timpului de lucru al sistemului.
Turnarea în straturi nu este doar o alegere estetică. Ea devine necesară când grosimea totală depășește limita recomandată a rășinii. Fiecare strat se toarnă după ce precedentul a ajuns în stadiul potrivit de gelifiere, conform fișei tehnice. Dacă stratul anterior este complet întărit, suprafața se matuiește ușor, se curăță de praf și se pregătește pentru aderență mecanică înainte de aplicarea următorului strat.
Întărirea, demularea și finisarea piesei
După turnare, protejați piesa de praf și evitați mutarea matriței. Vibrațiile, schimbările mari de temperatură și intervențiile repetate asupra suprafeței pot afecta nivelarea și pot introduce defecte. O flacără sau o sursă de căldură folosită fără control poate deteriora suprafața sau accelera local reacția. Pentru bulele de la suprafață, urmați strict recomandările sistemului utilizat.
Demularea se face numai după timpul indicat pentru manipulare. O piesă care pare tare la atingere poate să nu fi atins încă rezistența necesară pentru prelucrare. Scoaterea prematură din matriță poate produce deformări, amprente sau muchii fragile. Întărirea completă necesită adesea mai mult timp decât demularea inițială.
Finisarea începe după stabilizarea piesei. Pentru muchii și imperfecțiuni se poate folosi șlefuire progresivă, de la granulație mai mare la una fină, de preferat cu control atent al căldurii produse prin frecare. O șlefuire agresivă încălzește local materialul și poate crea urme greu de corectat. Pentru un luciu ridicat, etapa de polish trebuie aplicată pe o suprafață deja uniformă, nu folosită pentru a masca zgârieturi adânci.
Defecte frecvente și cauza lor reală
Suprafața lipicioasă indică de regulă raport de mixare greșit, amestecare insuficientă, contaminare sau condiții de temperatură neadecvate. Bulele persistente sunt asociate frecvent cu inserții nesigilate, rășină rece, amestecare energică sau turnare prea rapidă. Îngălbenirea și fisurile apar când masa turnată depășește capacitatea termică a sistemului sau când piesa este expusă la căldură excesivă în timpul reacției.
Marginile curbate, diferențele de grosime și acumulările într-o zonă a piesei au de obicei o cauză simplă: matrița nu a fost nivelată. Zonele mate sau petele de pe suprafață pot proveni din umezeală, praf, agent de demulare aplicat neuniform ori incompatibilitatea cu materialul matriței.
O probă mică este cea mai eficientă metodă de control înaintea unei turnări importante. Ea confirmă culoarea, comportamentul inserțiilor, timpul de lucru și calitatea demulării fără consum inutil de material. Pentru rezultate repetitive, tratați fiecare turnare rășină epoxidică drept un proces tehnic: notați sistemul folosit, temperatura, masa turnată, grosimea și timpul de demulare. Aceste date transformă experiența într-un flux de lucru predictibil.

