

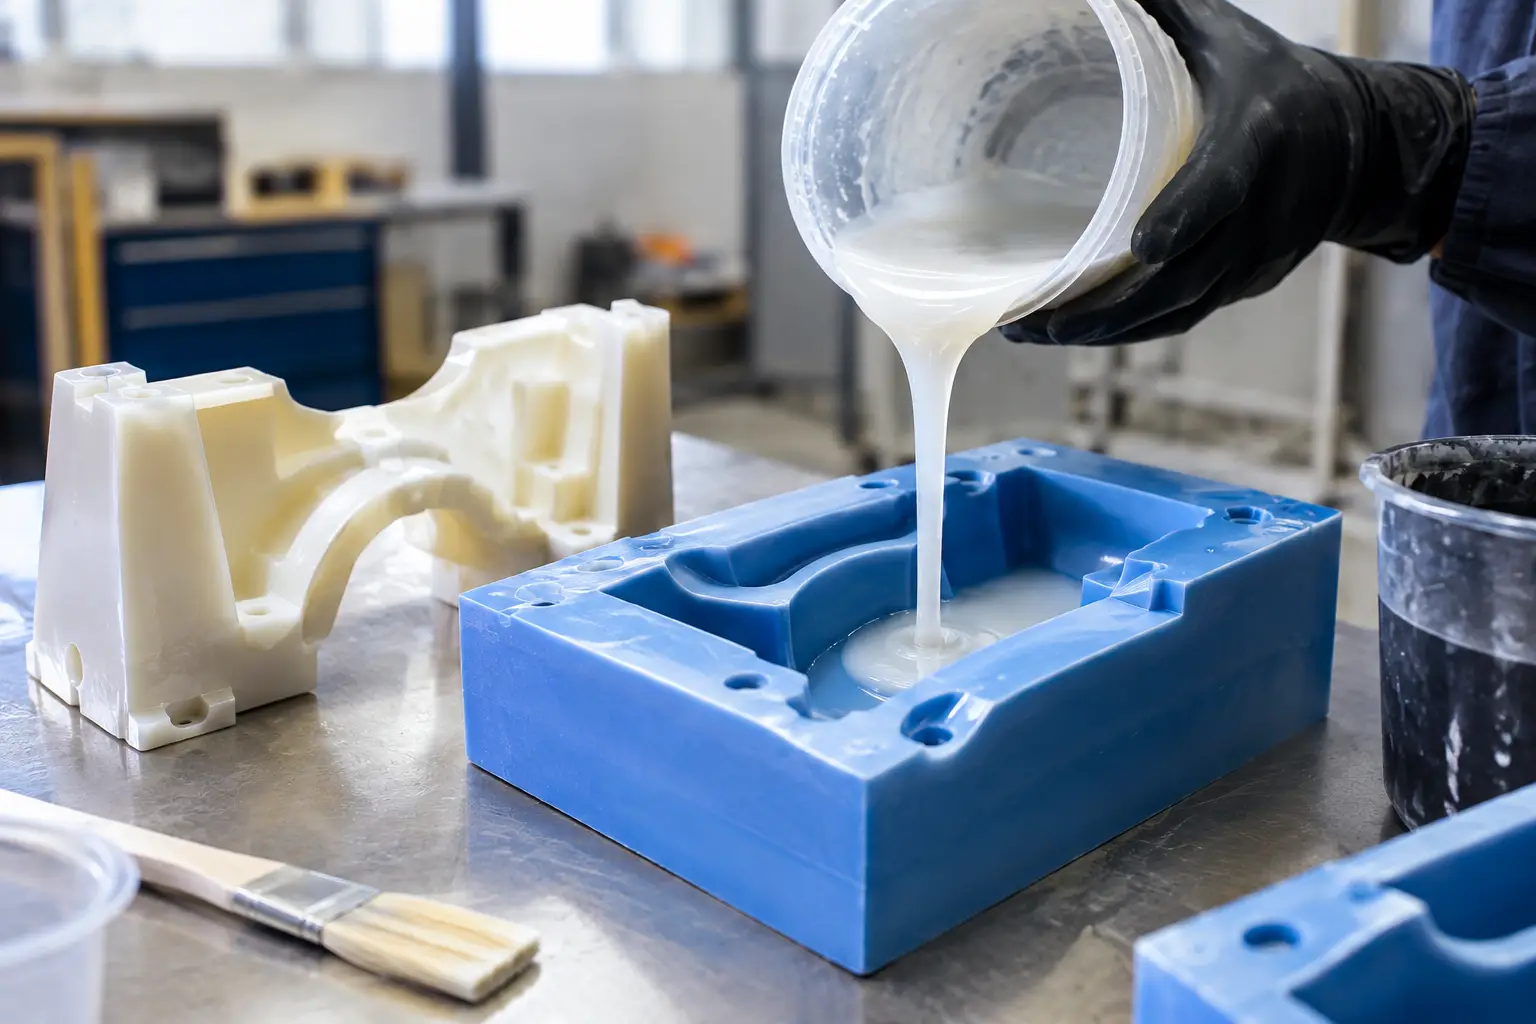
O piesă poate arăta corect pe ecran, dar abia un obiect turnat arată cum se comportă în realitate: dacă are rigiditatea necesară, dacă se montează corect și dacă reproduce fidel detaliile modelului. Turnare rapidă prototipuri înseamnă tocmai reducerea timpului dintre idee și piesa fizică, prin alegerea unui material de turnare, a unei matrițe și a unui proces care pot fi repetate controlat.
Pentru atelierele mici, makeri și producători de componente compozite, viteza nu înseamnă doar un timp de întărire redus. Înseamnă să eviți o matriță refăcută din cauza unei demulări dificile, golurile de aer care compromit suprafața sau deformarea unei piese din cauza temperaturii dezvoltate la reacție. Un prototip util trebuie să ofere informație rapid, nu doar să fie gata repede.
Ce presupune turnarea rapidă a prototipurilor
În fluxul clasic, se pornește de la un model master – realizat prin printare 3D, prelucrare, modelaj sau dintr-o piesă existentă. Din acesta se obține o matriță, de regulă din silicon RTV, apoi se toarnă una sau mai multe piese de test. Avantajul este evident când trebuie verificate forma, dimensiunile, prinderile, grosimea pereților sau aspectul final înainte de o serie mai mare.
Procesul este potrivit pentru carcase, capace, ornamente, elemente decorative, piese funcționale neîncărcate structural, modele pentru laminare și componente de dimensiuni mici sau medii. Pentru o piesă cu solicitări mecanice mari ori cu toleranțe foarte stricte, turnarea rămâne o etapă de validare. Materialul final și metoda de fabricație trebuie stabilite separat, în funcție de utilizare.
Viteza reală vine din pregătire. Un master cu suprafață netedă, o linie de separație gândită corect și un material compatibil reduc operațiile de corecție după turnare. Dacă aceste etape sunt tratate superficial, o rășină cu întărire rapidă nu va compensa problemele de geometrie.
Alege materialul după rolul prototipului
Nu există o singură rășină potrivită pentru toate piesele. Alegerea trebuie făcută după grosimea turnării, timpul de lucru disponibil, duritatea dorită, finisaj și numărul de replici necesare.
Rășina poliuretanică pentru piese tehnice rapide
Rășinile poliuretanice sunt frecvent utilizate când prototipul trebuie să fie rigid și gata de manipulare într-un interval scurt. Sunt potrivite pentru carcase, piese de fixare, elemente de prezentare și componente pentru verificări de montaj. Variantele cu întărire rapidă cer însă dozare exactă și amestecare eficientă, deoarece timpul de lucru poate fi limitat.
La volume mai mari, reacția poate produce căldură. Aceasta poate afecta matrița, poate genera contracții sau poate crea tensiuni interne în piesă. Pentru pereți groși, este mai sigur să alegi un sistem recomandat pentru turnări în masă sau să împarți geometria în mai multe turnări ori componente.
Rășina epoxidică pentru claritate și timp de lucru
Epoxidicul este alegerea logică atunci când finisajul, transparența, aderența și timpul mai generos de lucru sunt prioritare. Poate fi folosit pentru prototipuri transparente, piese pigmentate, incluziuni sau componente care trebuie prelucrate ulterior. Timpul mai lung permite degazarea mai bună și poziționarea atentă a inserțiilor, dar prelungește ciclul până la demulare.
Pentru piese turnate în grosime, verifică întotdeauna grosimea maximă recomandată de sistem. O rășină formulată pentru straturi subțiri nu devine automat potrivită pentru un bloc masiv. Exotermia, îngălbenirea și deformarea sunt riscuri reale când se depășește domeniul de aplicare.
Acrylic One și poliesterul pentru aplicații specifice
Acrylic One este util pentru prototipuri cu aspect mineral, obiecte decorative, forme sculpturale și piese care pot beneficia de umpluturi minerale sau de finisare mecanică. Materialul permite obținerea unei mase consistente și poate fi adaptat prin pigmenți și filleri.
Rășinile poliesterice pot fi luate în calcul pentru anumite matrițe, modele sau aplicații compatibile cu fluxul de laminare. Au particularități de miros, contracție și întărire care trebuie gestionate corect. Dacă prototipul va intra într-un flux cu fibre de sticlă, carbon sau kevlar, compatibilitatea cu gel-coat-ul și cu sistemul de laminare devine mai importantă decât viteza de turnare luată izolat.
Matrița determină cât de repede poți repeta piesa
În majoritatea proiectelor, siliconul RTV este materialul care face turnarea rapidă și repetabilă. O matriță flexibilă reproduce detalii fine, permite scoaterea geometriilor cu mici subdecupaje și poate furniza mai multe replici fără prelucrare intensă între cicluri.
Siliconii de adiție sunt aleși frecvent pentru stabilitate dimensională și contracție redusă. Sunt potriviți când detaliile și repetabilitatea contează mult. Siliconii de condensare pot fi o opțiune practică pentru anumite proiecte, însă trebuie respectate condițiile de amestec, întărire și depozitare specifice sistemului.
Duritatea siliconului trebuie corelată cu piesa. Un silicon prea moale poate deforma pereții unei piese mari, iar unul prea dur poate face dificilă demularea unei geometrii cu zone de reținere. Pentru o piesă mică, cu detalii fine, flexibilitatea ajută. Pentru un model mai mare sau pentru pereți lungi, o matriță susținută de o contraformă rigidă oferă control mai bun.
Înainte de turnarea siliconului, masterul trebuie sigilat dacă este poros și tratat cu agent de demulare atunci când compatibilitatea o cere. La siliconii de adiție, unele materiale pot inhiba întărirea. Testul pe o suprafață mică este mai rapid decât refacerea unei matrițe complete.
Parametrii care controlează rezultatul
Dozarea și amestecarea
Respectă raportul de amestec indicat pentru fiecare sistem, fie că este exprimat în greutate sau în volum. O dozare aproximativă poate lăsa zone lipicioase, poate reduce duritatea sau poate schimba timpul de întărire. Pentru proiecte repetitive, cântarul precis și recipientele curate sunt instrumente de proces, nu simple accesorii.
Amestecarea trebuie să atingă fundul și pereții recipientului, fără a introduce inutil aer. La materialele sensibile, transferul amestecului într-un al doilea recipient și o amestecare scurtă suplimentară reduc riscul de zone neomogenizate.
Aerul, vâscozitatea și alimentarea matriței
Bulele apar mai ales în colțuri, texte reliefate, nervuri subțiri și zone înalte ale formei. Toarnă într-un fir subțire, într-un punct jos al cavității, astfel încât materialul să împingă aerul spre exterior. Pentru piese cu detalii complexe, sunt utile canale de aerisire sau o orientare diferită a matriței.
Vacuumul poate ajuta la degazarea siliconului și a unor rășini, însă nu rezolvă orice problemă. Un material cu timp de lucru foarte scurt poate începe să reacționeze înainte de finalizarea degazării. În astfel de situații, alegerea unei rășini cu pot life mai lung sau optimizarea geometriei de turnare are efect mai mare.
Temperatura și post-întărirea
Temperatura atelierului influențează vâscozitatea, timpul de lucru și timpul până la demulare. La rece, materialele curg mai greu și întărirea încetinește. La temperaturi ridicate, timpul de procesare scade, iar reacția exotermă poate deveni mai dificil de controlat.
Demularea timpurie economisește minute, dar poate deforma marginile sau colțurile. Dacă piesa trebuie șlefuită, găurită ori vopsită, respectă timpul recomandat pentru manipulare și, când sistemul o cere, pentru post-întărire. O piesă aparent solidă nu este întotdeauna complet stabilizată.
Un flux scurt, dar controlat, pentru prototipuri
Pentru rezultate repetabile, tratează prototiparea ca pe un proces de producție la scară mică. Începe prin definirea funcției piesei: validare vizuală, verificare dimensională, montaj, test de finisaj sau pregătire pentru laminare. Această decizie stabilește materialul, nu invers.
Apoi pregătește masterul și matrița, stabilește planul de turnare și verifică dinainte consumul estimat. O turnare de probă pe o cavitate mică poate confirma culoarea, timpul de gelifiere și comportamentul la demulare. După prima piesă, notează raportul de amestec, temperatura, timpul de lucru și eventualele corecții. La următoarea replică, aceste date devin mai valoroase decât o presupunere.
Best Tools pune la dispoziție materiale pentru acest flux complet, de la siliconi RTV și agenți de demulare până la rășini, pigmenți, filleri și consumabile pentru prelucrare. Selecția corectă pornește întotdeauna de la geometria piesei și de la rezultatul pe care trebuie să îl valideze prototipul.
Când turnarea nu este cea mai bună opțiune
Turnarea rapidă este eficientă când ai nevoie de mai multe replici ale aceleiași geometrii sau când finisajul de matriță este relevant pentru decizie. Pentru o singură piesă foarte simplă, realizarea unei matrițe poate consuma mai mult timp decât justifică proiectul. La fel, pentru geometrii foarte mari, pereți extrem de subțiri sau toleranțe dimensionale stricte, procesul trebuie evaluat realist înainte de alegerea materialului.
Valoarea unei prototipări bine făcute nu stă doar în viteza de demulare. Stă în capacitatea de a obține următoarea piesă cu același rezultat, folosind aceiași parametri și o matriță care își păstrează fidelitatea. Acesta este punctul în care un test punctual devine un proces pe care te poți baza.

