

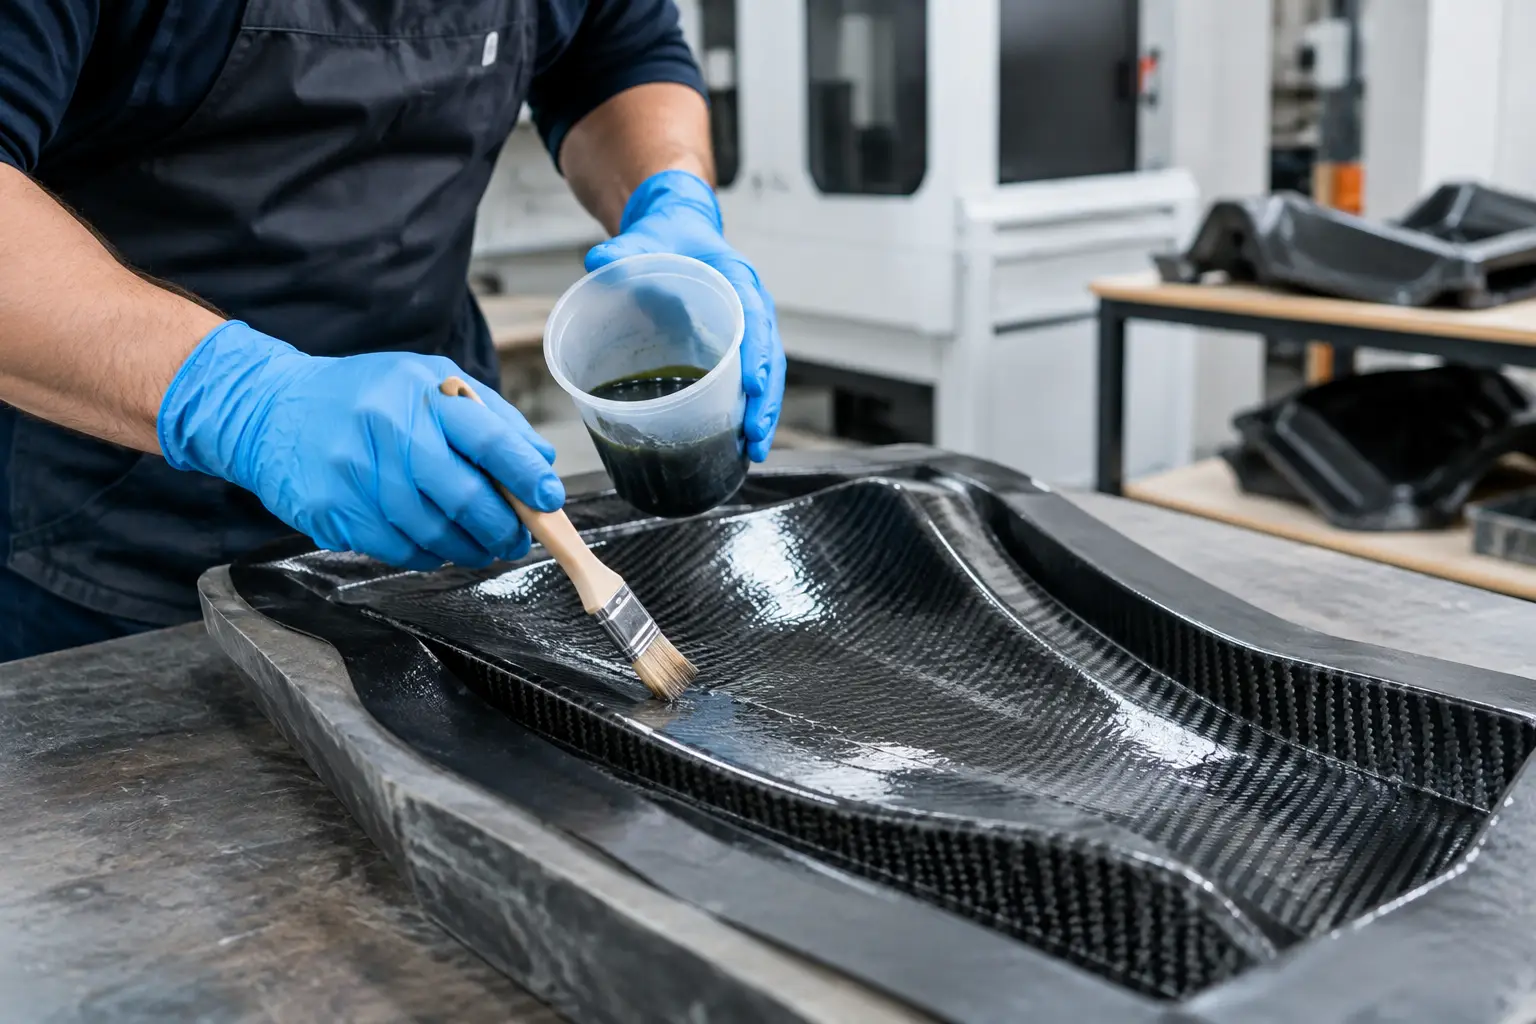
O piesă reușită nu începe cu fibra de carbon sau cu rășina turnată, ci cu definirea corectă a cerinței. În prototipare materiale compozite, alegerea materialelor și a procesului determină dacă obții o piesă care arată bine doar la prima vedere sau un reper tehnic pe care îl poți reproduce. Grosimea, rigiditatea, masa, finisajul, toleranțele și numărul de exemplare sunt criterii de proiectare, nu detalii de rezolvat la final.
Pentru ateliere, makeri și firme care dezvoltă piese funcționale, prototipul are două roluri: validează forma și verifică procesul. O geometrie corectă, dar greu de demulat, prea flexibilă sau imposibil de finisat eficient nu este încă un prototip validat. De aceea, fluxul trebuie stabilit de la piesa finală înapoi către model, matriță și consumabile.
Începe cu funcția piesei, nu cu materialul disponibil
Prima întrebare este simplă: ce trebuie să facă piesa? O carcasă estetică, un capac, un element de fixare, un panou rigid, un reper transparent sau o componentă flexibilă au cerințe complet diferite. Rășina epoxidică oferă aderență bună și proprietăți mecanice potrivite pentru laminare tehnică, însă timpul de lucru și întărire trebuie corelate cu dimensiunea piesei. Poliuretanul este util pentru turnări rapide, piese rigide sau elastice, în funcție de sistemul ales. Rășina poliesterică rămâne o opțiune practică pentru anumite laminări și matrițe, unde raportul dintre proces și proprietățile urmărite justifică utilizarea ei.
Dacă prototipul trebuie să fie transparent, grosimea de turnare, autodezaerarea și stabilitatea la UV devin prioritare. O rășină care funcționează bine într-un strat subțire nu este automat potrivită pentru o turnare masivă. Exotermia poate produce îngălbenire, contracție, fisuri sau deformarea modelului. Pentru obiecte decorative, piese de prezentare și forme cu volum mare, verificați întotdeauna grosimea maximă recomandată pentru o singură turnare și planificați straturi succesive atunci când este necesar.
Prototipare materiale compozite: alegerea structurii
În cazul unei piese laminate, rășina este matricea, iar fibra preia o mare parte din solicitările mecanice. Nu este suficient să adaugi mai mult material pentru a obține mai multă rezistență. Orientarea fibrelor, numărul de straturi, tipul țesăturii și raportul fibră-rășină contează direct.
Fibra de sticlă este o alegere eficientă pentru piese generale, carcase, panouri, matrițe și componente unde costul, izolarea electrică și adaptabilitatea sunt relevante. Fibra de carbon este indicată când masa redusă și rigiditatea ridicată sunt prioritare. Ea cere însă atenție la finisaj, la aspectul stratului exterior și la modul în care piesa va fi prelucrată. Kevlarul este potrivit pentru aplicații unde rezistența la impact și abraziune contează, dar este mai dificil de tăiat și finisat curat.
Pentru un prototip de validare geometrică, o structură din fibră de sticlă poate fi suficientă chiar dacă versiunea finală va folosi carbon. Pentru validarea rigidității sau a masei, substituția nu mai este sigură. Aici merită realizată piesa cu arhitectura apropiată de cea finală, inclusiv cu orientări ale fibrei care urmăresc direcțiile reale de solicitare.
Cum alegi numărul de straturi
Nu există un număr universal de straturi pentru toate piesele. O piesă curbată poate deveni rigidă prin geometrie, în timp ce un panou plat de aceeași grosime poate necesita nervuri, miez sau o laminare diferită. În loc să pornești de la o grosime aleasă intuitiv, stabilește mai întâi zonele de fixare, deschiderile mari, muchiile și punctele care preiau sarcini.
La primele exemplare, este util să creezi un reper comparativ: o piesă cu laminare minimă funcțională și una cu un strat suplimentar în zonele critice. Această comparație arată rapid dacă problema este lipsa de material, orientarea greșită a țesăturii sau geometria insuficient susținută. Piesele supradimensionate consumă material și pot complica montajul, fără să aducă un câștig real.
Modelul și matrița decid calitatea suprafeței
O suprafață lucioasă pe piesa finală se obține, de regulă, printr-o suprafață corect pregătită pe model sau în matriță. Defectele se copiază fidel: urme de șlefuire, pori, muchii neuniforme, zgârieturi și zone insuficient sigilate. Dacă piesa trebuie să fie vizibilă, timpul investit în model este mai eficient decât orele de corecții după laminare.
Pentru serii mici sau prototipuri cu geometrie complexă, siliconul RTV este o opțiune eficientă pentru reproducerea detaliilor și demularea formelor cu zone dificile. Alegerea între silicon de adiție și silicon de condensare depinde de model, de nivelul de precizie urmărit, de stabilitatea dimensională necesară și de compatibilitatea cu materialul turnat. Un model imprimat 3D, de exemplu, trebuie de multe ori sigilat și finisat înainte de realizarea matriței, altfel textura stratului imprimat va apărea pe fiecare copie.
Pentru piese laminate cu suprafață mare, o matriță rigidă poate oferi stabilitate mai bună și repetabilitate. Gel-coat-ul de matriță, rășina pentru suport și armarea corectă trebuie alese ca sistem. O matriță prea subțire se poate deforma, iar o deformare mică devine vizibilă imediat pe o piesă cu muchii, îmbinări sau suprafețe lucioase.
Demularea nu este un pas secundar
Multe prototipuri sunt pierdute la scoaterea din matriță, deși laminarea sau turnarea au fost executate corect. Agentul de demulare trebuie compatibil cu suprafața matriței și aplicat uniform. Zonele de colț, muchiile adânci și detaliile fine cer atenție suplimentară, deoarece aici materialul poate ancora mecanic.
Înainte de aplicarea rășinii, analizați direcția de extragere. O formă cu unghiuri inverse poate necesita matriță în două sau mai multe părți, inserții demontabile ori modificarea geometriei. Forțarea demulării nu afectează doar piesa curentă, ci poate deteriora și matrița, reducând repetabilitatea următoarelor probe.
Controlul aerului și al raportului de amestec
Bulele sunt frecvent tratate ca o problemă estetică, dar în piesele structurale pot deveni și puncte slabe. La turnare, amestecarea lentă și corectă limitează aerul introdus. La laminare manuală, impregnarea completă a țesăturii și eliminarea excesului de rășină sunt esențiale. O laminare prea uscată nu fixează corect fibra, iar una prea bogată în rășină devine grea și mai puțin eficientă structural.
Vacuum bagging-ul ajută la compactarea laminatului și la evacuarea aerului, dar nu repară o pregătire slabă. Etanșarea sacului, poziția racordului de vacuum, materialul absorbant și consumabilele de separare trebuie configurate pentru geometria concretă. Pentru piese mai mari sau cerințe de repetabilitate ridicată, infuzia poate controla mai bine distribuția rășinii, însă cere o planificare atentă a traseului de curgere.
Respectați raportul de amestec indicat pentru fiecare sistem. Modificarea proporției de întăritor pentru a accelera sau încetini procesul poate compromite întărirea, elasticitatea sau stabilitatea piesei. Temperatura atelierului influențează timpul de lucru, vâscozitatea și viteza de reacție, deci trebuie tratată ca parametru de proces.
Finisajul trebuie prevăzut din faza de proiectare
O piesă compozită se poate șlefui, debavura, găuri și acoperi, dar fiecare operație consumă timp și poate afecta suprafața. Lăsați zone de tăiere acolo unde este necesar și evitați ca muchia funcțională finală să coincidă cu o margine dificil de laminat. Dacă urmează montaj cu șuruburi, planificați întăriri locale, inserții sau zone cu grosime suficientă înainte de realizarea piesei.
Pentru expunere la lumină, protecția UV trebuie aleasă în funcție de material și de finisajul dorit. O piesă din carbon cu aspect aparent, de exemplu, depinde de o suprafață bine pregătită și de un sistem de protecție care păstrează claritatea în timp. Pentru piese care vor fi vopsite, prioritatea poate fi aderența stratului de finisare, nu transparența rășinii.
Validează procesul înainte de a produce mai multe exemplare
Primul prototip oferă informații utile doar dacă documentezi ce ai făcut: tipul de rășină, raportul de amestec, temperatura, timpul de gelificare, numărul de straturi, orientarea fibrei, agentul de demulare și eventualele defecte. Fără aceste date, corectarea următoarei piese devine o presupunere.
Pentru prototipuri cu cerințe clare de material, finisaj și repetabilitate, Best Tools poate susține selecția componentelor din același flux de lucru: rășină, fibră, silicon pentru matriță, consumabile de vacuum și produse de finisare. Alegerea corectă nu înseamnă materialul cel mai complex, ci combinația care reproduce forma, rezistă în aplicație și poate fi executată constant. Un prototip bun îți arată nu doar cum va arăta piesa, ci și cum o vei fabrica fără improvizații la următoarea comandă.

