

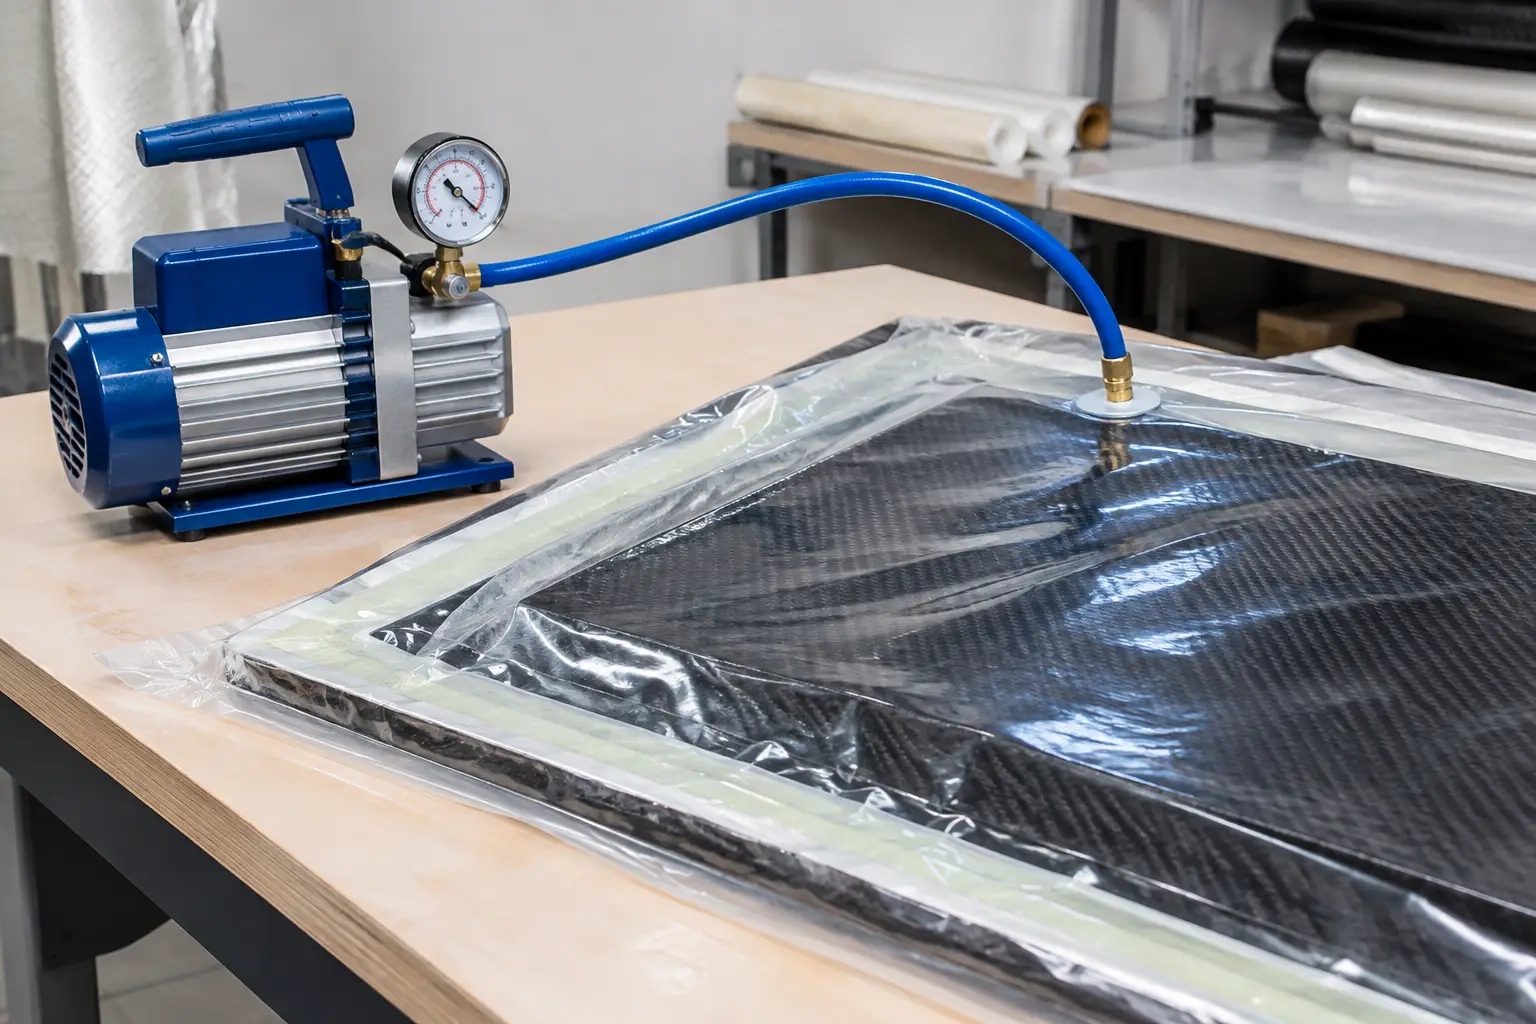
O piesă laminată care pare corect impregnată poate ascunde totuși aer între straturi, zone sărace în rășină sau colțuri care nu au copiat matrița. Dacă te întrebi cum folosești pompa vacuum, răspunsul depinde de proces: vacuum bagging pentru compactarea laminatului, infuzie pentru transportul rășinii prin fibre sau dezairarea rășinii înainte de turnare. Pompa nu rezolvă singură toate problemele, dar, integrată corect într-un circuit etanș, îți oferă control asupra raportului fibră-rășină, reproducerii detaliilor și calității suprafeței.
Ce face pompa de vacuum într-un proces cu compozite
O pompă de vacuum extrage aerul dintr-un volum închis și creează o diferență de presiune între interiorul și exteriorul acestuia. În vacuum bagging, presiunea atmosferică apasă folia de vacuum peste pachetul de laminare. Astfel, fibrele se compactează, excesul de rășină este absorbit de materialul breather și riscul de goluri interne scade.
În infuzie, pompa menține vidul în matriță înainte și în timpul curgerii rășinii. Diferența de presiune face ca rășina să avanseze dinspre alimentare către linia de vacuum, traversând armătura uscată. În cazul dezairării, pompa este conectată la o cameră de vacuum în care rășina proaspăt amestecată elimină bulele introduse la mixare.
Aceste trei aplicații nu folosesc exact același montaj. O greșeală frecventă este să tratezi o cameră de dezairare ca pe un sistem de infuzie sau să conectezi pompa direct la matriță fără un vas colector. Rășina aspirată accidental poate ajunge în pompă, îi poate afecta uleiul și poate reduce capacitatea de vacuum.
Echipamentele necesare înainte de pornire
Pentru un sistem de vacuum funcțional ai nevoie de pompă, furtun rezistent la vacuum, manometru sau vacuummetru, conexiuni etanșe și un vas colector montat între piesă și pompă. Vasul colector, numit și resin trap, este o protecție obligatorie în special la infuzie: reține rășina care ar putea depăși linia de vacuum.
La vacuum bagging se adaugă folia de vacuum, banda de etanșare, peel ply, folie perforată atunci când este necesară, breather sau bleeder și, după caz, un material de distribuție. Alegerea consumabilelor depinde de geometria piesei, de tipul rășinii și de finisajul urmărit. De exemplu, peel ply lasă o suprafață pregătită pentru lipire sau laminare ulterioară, în timp ce breather-ul asigură o cale de evacuare a aerului către racord.
Verifică și compatibilitatea pompei cu sarcina de lucru. Pentru piese mici și operațiuni de dezairare, contează atât nivelul final de vacuum, cât și debitul pompei. Pentru infuzia unei piese mari, debitul și capacitatea de a compensa pierderile mici devin mai relevante. O pompă puternică nu compensează însă o folie tăiată, o bandă de etanșare contaminată sau un racord montat necorespunzător.
Cum folosești pompa vacuum la vacuum bagging
Începe cu pregătirea matriței. Aplică agentul de demulare potrivit, așază gel-coat-ul dacă procesul îl cere, apoi construiește laminatul conform secvenței de fibre și rășină. Înainte de a închide pachetul, planifică traseul aerului. Racordul de vacuum nu trebuie pus într-un punct izolat de straturi sau blocat de excesul de rășină.
Așază peel ply peste laminat, apoi folia perforată și breather-ul, când acestea sunt prevăzute de proces. Materialul breather trebuie să comunice cu racordul de vacuum și să permită evacuarea aerului din toate zonele piesei. La forme adânci, cu muchii sau schimbări bruște de nivel, lasă suficient surplus de folie. O folie întinsă excesiv face punte peste colțuri și poate pierde etanșarea când începe aplicarea vidului.
Lipește folia pe banda de etanșare fără a murdări zona cu rășină, praf sau solvent. Montează traseul în ordinea: piesă, vas colector, pompă. Pornește pompa cu vana către piesă deschisă gradual, apoi urmărește cum folia se așază pe laminat. Corectează imediat pliurile mari sau zonele în care folia nu urmărește conturul.
Pentru multe laminări cu rășină epoxidică, un vid de aproximativ -0,8 până la -0,95 bar este suficient pentru compactare, dacă materialele și matrița suportă acest nivel. Valoarea corectă nu este însă universală. Un miez de spumă, o structură tip fagure sau o matriță flexibilă pot necesita un vacuum mai redus pentru a evita deformarea. Urmează întotdeauna limitele recomandate pentru miez, rășină și materialul de matriță.
Testul de pierderi este pasul care decide rezultatul
După ce obții nivelul de vacuum dorit, închide vana dintre piesă și pompă, apoi observă manometrul timp de câteva minute. Dacă nivelul de vacuum scade rapid, există o pierdere. Apasă ușor banda de etanșare, verifică zona racordului, pliurile foliei și colțurile matriței. Uneori, un sunet fin de aspirație indică exact punctul cu problemă.
Nu începe infuzia și nu lăsa un laminat la întărire până nu ai un sistem stabil. Pompa care rulează continuu poate masca o pierdere, dar aerul aspirat printr-o neetanșeitate poate genera porozitate sau zone cu compactare neuniformă.
Utilizarea pompei pentru infuzia cu rășină
La infuzie, armătura este așezată uscată în matriță, iar rășina este introdusă abia după verificarea vidului. Peste fibre se montează, în funcție de configurație, peel ply, mediu de distribuție, spirală de alimentare și linie de vacuum. Poziționarea liniilor trebuie stabilită dinainte, în funcție de dimensiunea piesei, orientarea fibrelor și viteza de gelificare a rășinii.
Pornește pompa și testează etanșarea înainte de a deschide alimentarea cu rășină. După ce circuitul este stabil, pregătește cantitatea de rășină calculată pentru volum de fibre, miezuri și pierderi controlate. Deschide treptat alimentarea și urmărește frontul de curgere. Un front uniform este preferabil unuia care avansează rapid pe o singură zonă și lasă regiuni uscate în urmă.
Nu lăsa rășina să ajungă în vasul colector fără supraveghere. Când piesa este complet impregnată, închide alimentarea conform strategiei de proces și menține vacuumul pe durata necesară pentru compactare și gelificare. Timpul depinde de sistemul de rășină și de temperatura de lucru. Dacă oprești pompa prea devreme, pachetul se poate relaxa înainte ca rășina să fixeze structura.
Dezairarea rășinii într-o cameră de vacuum
Pentru turnări transparente, mulaje cu detalii fine sau amestecuri încărcate cu pigmenți și filleri, dezairarea poate reduce vizibil bulele de aer. Rășina se introduce într-un recipient cu spațiu liber generos, ideal de câteva ori mai mare decât volumul amestecului. Sub vacuum, rășina poate crește puternic în volum înainte ca bulele să se spargă.
Așază recipientul în camera de vacuum, închide capacul și aplică vacuum progresiv. Dacă vidul este aplicat prea brusc, rășina poate spuma și se poate revărsa. Urmărește reacția materialului, iar când expansiunea scade, menține vacuumul numai atât cât permite timpul de lucru al rășinii. Pentru o rășină cu pot life scurt, o dezairare prea lungă consumă timp valoros și poate afecta turnarea.
Nu toate rășinile cer același tratament. Unele sisteme sunt formulate pentru autodezaerare și, în straturi subțiri, pot elimina bulele fără cameră de vacuum. În schimb, un amestec vâscos, cu încărcătură minerală sau pigment intens, beneficiază mai des de dezairare controlată.
Erori care reduc eficiența vacuumului
Cele mai multe probleme apar din pierderi de aer, nu din lipsa puterii pompei. Banda de etanșare aplicată peste suprafețe prăfuite, pliurile tensionate ale foliei, furtunurile fisurate și racordurile fără garnitură sunt cauze tipice. Un alt risc este folosirea unui breather insuficient, care lasă zone ale piesei fără traseu de evacuare.
La infuzie, o rețea de distribuție dimensionată greșit poate accelera rășina într-o direcție și poate crea fronturi neregulate. La vacuum bagging, un nivel de vid prea mare poate imprima textura materialelor auxiliare sau poate comprima excesiv anumite miezuri. Rezultatul urmărit nu este cel mai mare vacuum posibil, ci nivelul stabil care produce compactarea și raportul fibră-rășină necesare piesei.
După fiecare utilizare, verifică nivelul și starea uleiului pompei, golește vasul colector și inspectează furtunurile. Întreținerea simplă menține capacitatea de vacuum și previne contaminarea echipamentului în proiectele următoare.
O pompă de vacuum devine cu adevărat utilă când o tratezi ca parte dintr-un proces complet: materialele auxiliare, etanșarea, traseul aerului și timpul de lucru al rășinii trebuie să funcționeze împreună. Începe cu piese de dimensiune controlată, notează nivelul de vacuum și comportamentul rășinii, apoi ajustează montajul înainte de a trece la geometrii sau laminări mai complexe.

