

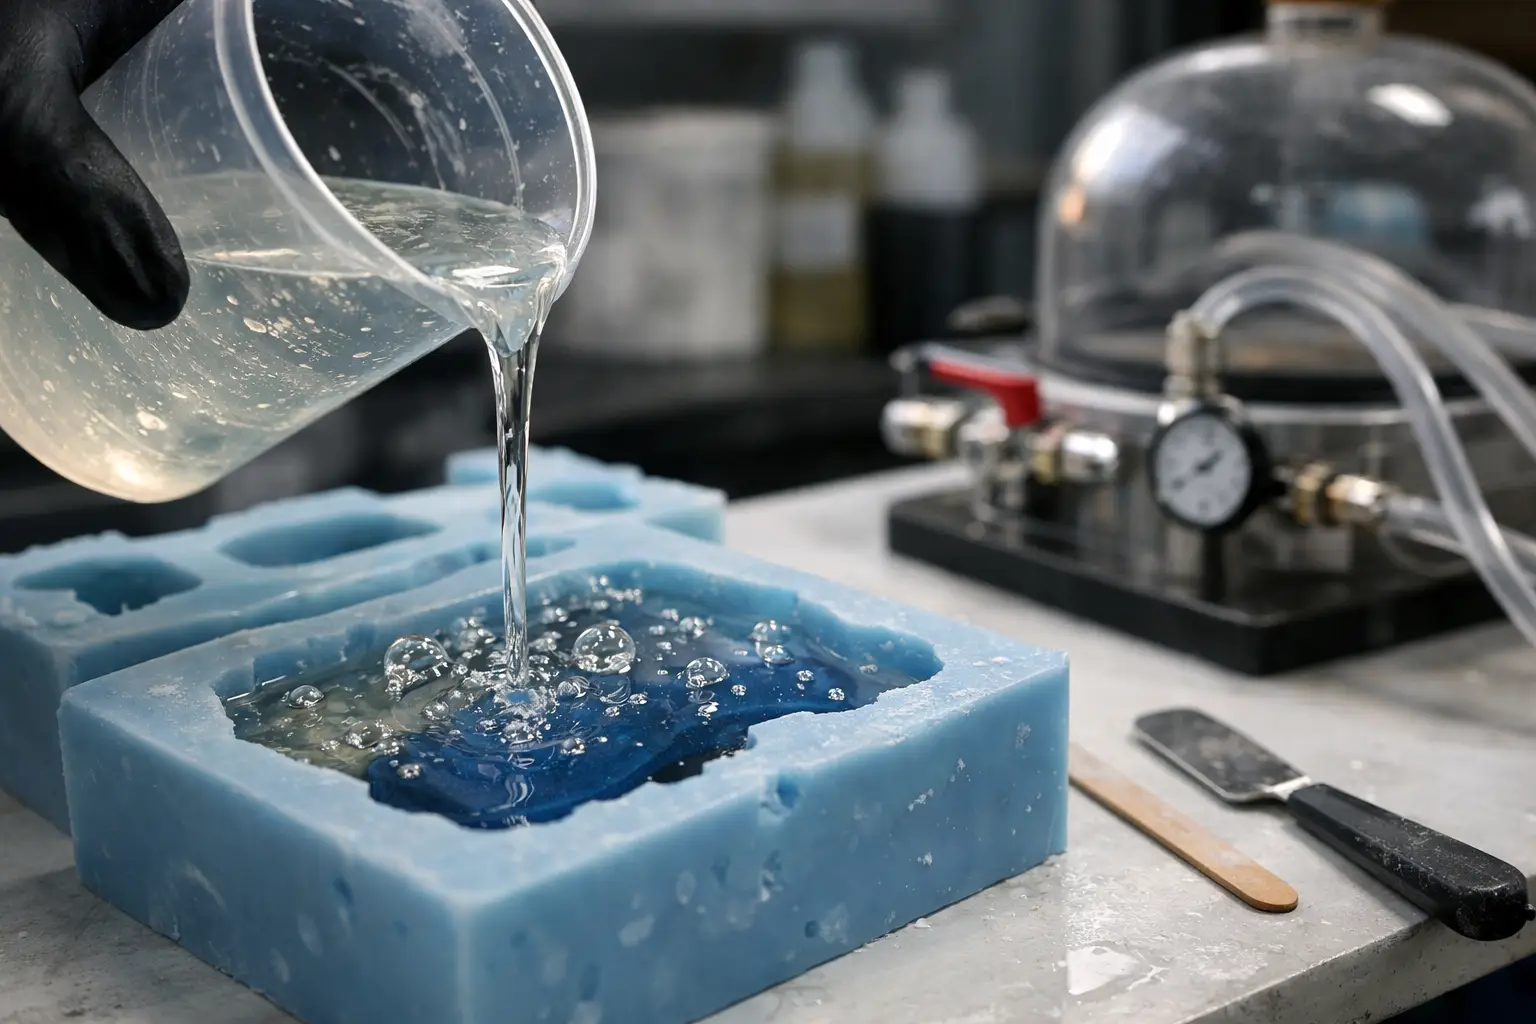
O turnare care pare perfectă la început poate scoate la suprafață zeci de puncte, cratere sau goluri după câteva minute. De ce apar bule în rășină? Pentru că aerul poate intra în sistem în mai multe etape: la dozare, la amestecare, prin matriță, din obiectele incluse sau chiar din reacția de întărire. Soluția nu este întotdeauna aceeași. Contează tipul de rășină, grosimea turnării, temperatura materialelor și modul în care este pregătit proiectul.
Pentru piese transparente, bulele sunt un defect vizual evident. În laminare, ele pot deveni și un punct slab al piesei, deoarece reduc contactul dintre rășină și fibră. Identificarea corectă a cauzei înainte de următoarea turnare economisește material, timp de șlefuire și refaceri.
De ce apar bule în rășină în timpul amestecării
Cea mai frecventă sursă este amestecarea energică. Când componenta A și întăritorul sunt agitate rapid, paleta funcționează ca un mixer și introduce aer în masa de rășină. Într-un sistem cu vâscozitate mare, aceste bule urcă lent și pot rămâne blocate până la gelifiere.
Amestecați lent, cu o spatulă plată, răzuind permanent fundul și pereții recipientului. Mișcarea trebuie să fie controlată, nu circulară și rapidă. La rășinile epoxidice pentru turnări decorative, câteva minute de amestecare atentă sunt preferabile unui minut de agitare agresivă. După primul amestec, transferul într-un al doilea recipient curat și omogenizarea scurtă reduc riscul de zone insuficient combinate de pe pereții vasului.
Raportul de amestec contează la fel de mult. Un raport incorect nu produce neapărat bule direct, dar poate modifica timpul de lucru și comportamentul la întărire. Rășina poate rămâne prea mult timp vâscoasă, iar aerul introdus nu mai are condiții bune să se elimine uniform. Respectați raportul indicat de producător, fie în greutate, fie în volum. Nu presupuneți că un raport volumetric este echivalent cu unul gravimetric.
Temperatura controlează vâscozitatea și autodezaerarea
Rășina rece este mai vâscoasă. O vâscozitate ridicată înseamnă că aerul urcă mai greu la suprafață, iar microbulele rămân suspendate în turnare. Același lucru se întâmplă când recipientele au fost depozitate într-un spațiu rece sau când matrița este mult mai rece decât rășina.
Materialele trebuie aduse la temperatura de lucru recomandată pentru sistemul ales înainte de dozare. Nu este necesară încălzirea excesivă. O rășină prea caldă devine mai fluidă și elimină mai ușor aerul, dar timpul de lucru scade, iar reacția poate deveni prea rapidă pentru o turnare groasă. Echilibrul este important: temperatură stabilă, materiale aclimatizate și o zonă de lucru fără variații bruște.
După turnare, evitați mutarea piesei într-un loc rece. Pe măsură ce rășina se răcește, vâscozitatea crește, iar bulele care încă nu au ajuns la suprafață rămân captive. În plus, variațiile de temperatură pot favoriza degazarea aerului din suporturi poroase, lemn sau incluziuni.
Bulele apărute după turnare nu au mereu aceeași cauză
Dacă bulele sunt vizibile imediat după turnare și sunt distribuite în toată masa, cauza este cel mai probabil amestecarea sau vâscozitatea prea mare. Dacă apar treptat dintr-un singur obiect inclus, din lemn, flori uscate, beton, gips sau o suprafață imprimată, acel element eliberează aer.
Bulele care apar numai pe fundul sau pe pereții matriței indică de obicei detalii fine, texturi poroase, un agent de demulare aplicat neuniform sau aer rămas între rășină și suprafața matriței. În laminare, golurile localizate la muchii, colțuri sau schimbări de geometrie apar frecvent dintr-o compactare insuficientă a fibrei.
Materialele poroase eliberează aer în rășină
Lemnul, MDF-ul, piatra, betonul, gipsul, hârtia, florile uscate și unele piese printate 3D conțin pori și cavități. Când rășina fluidă intră în acești pori, aerul din interior este împins către suprafață sub forma unor bule mici. Problema poate continua chiar dacă rășina a fost amestecată impecabil.
Soluția este sigilarea suportului înainte de turnarea finală. Aplicați un strat subțire de rășină compatibilă sau un strat de etanșare potrivit aplicației, lăsați-l să acopere porii și verificați dacă mai apar puncte de degazare. Pentru lemn cu fibră deschisă sau muchii tăiate, o singură aplicare poate să nu fie suficientă. Un strat de sigilare bine întărit înaintea turnării principale face diferența dintre o piesă clară și una cu bule concentrate în jurul inserției.
Includerea obiectelor umede este un risc separat. Apa și umiditatea de pe suprafață pot afecta aspectul și pot favoriza defecte locale. Uscați complet elementele, mai ales materialele vegetale, lemnul și piesele păstrate în spații neîncălzite.
Grosimea turnării și reacția exoterma
Fiecare rășină are o grosime recomandată de turnare. La depășirea acesteia, căldura generată de reacție se acumulează în masă. Temperatura internă poate crește rapid, timpul de lucru se scurtează, iar aerul nu mai are timp să iasă controlat. În cazuri severe apar contracții, fisuri, îngălbenire sau zone cu aspect tulbure, pe lângă bule.
Pentru turnări masive, alegeți o rășină formulată pentru grosimea dorită, nu o rășină rapidă pentru straturi subțiri. O turnare de 8-11 cm are cerințe diferite față de o acoperire transparentă de câțiva milimetri sau față de un strat de laminare. Dacă proiectul permite, turnați în straturi, respectând fereastra de recoat a sistemului. Straturile prea groase sunt una dintre cele mai costisitoare explicații pentru un rezultat cu bule și defecte termice.
Pigmenții, fillerii și fibrele pot introduce aer
Adaosurile schimbă comportamentul rășinii. Pigmenții, pulberile metalice, microsferele, încărcăturile minerale și agenții tixotropici cresc de regulă vâscozitatea. O rășină mai densă va elibera aerul mai greu. Introduceți aceste materiale treptat, după ce componentele rășinii sunt omogenizate conform instrucțiunilor.
În laminare, fibra de sticlă, carbon sau kevlar trebuie umezită progresiv. Dacă turnați mult material într-un singur punct și încercați apoi să îl împingeți spre margini, aerul poate rămâne între straturi sau în țesătură. Lucrați din centru spre exterior, apăsați fibra cu o rolă de debulare potrivită și acordați atenție colțurilor, suprapunerilor și zonelor cu schimbări de grosime.
Vacuum bagging-ul și infuzia pot reduce semnificativ golurile din laminate, dar numai cu o etanșare corectă a sacului, trasee de curgere bine gândite și consumabile compatibile. Vacuumul nu corectează automat o fibră uscată, o geometrie dificilă sau o rășină cu timp de lucru prea scurt.
Cum previi bulele: un proces controlat
Prevenția începe înainte de deschiderea recipientelor. Curățați matrița, verificați dacă este uscată și aplicați agentul de demulare în strat uniform atunci când aplicația îl cere. Pregătiți toate incluziunile, pigmenții și recipientele înainte de dozare, pentru a nu prelungi inutil timpul de lucru.
În timpul procesului, păstrați câteva reguli simple:
- dozați exact componentele și folosiți recipiente curate;
- amestecați lent, răzuind fundul și pereții vasului;
- turnați într-un fir subțire, de la o înălțime mică, într-un punct al matriței;
- evitați turnările peste grosimea admisă pentru sistemul utilizat;
- sigilați în prealabil suprafețele poroase și uscați complet incluziunile;
- mențineți temperatura materialelor și a spațiului de lucru stabilă pe durata întăririi.
După turnare, bulele de la suprafață pot fi sparte punctual conform compatibilității sistemului și instrucțiunilor de aplicare. Această operațiune ajută doar la suprafață. Nu rezolvă aerul prins în profunzime, aerul eliminat din lemn sau golurile dintre straturile de fibră. De aceea, controlul procesului rămâne mai eficient decât corecția de după turnare.
Pentru piese cu cerințe ridicate de claritate, o cameră de vacuum poate fi utilă pentru degazarea rășinii înainte de turnare. Nu toate rășinile și nu toate proiectele justifică acest echipament. La rășinile cu timp scurt de lucru sau la volume mari, ciclul de vacuum trebuie planificat atent, altfel pierdeți timp util de turnare. În anumite aplicații, presiunea aplicată după turnare este mai potrivită pentru comprimarea microbulelor, însă necesită recipiente și proceduri dedicate.
Când defectul arată ca o bulă, dar nu este aer
Uneori, punctele albe sau tulburările locale nu sunt bule clasice. Pot fi incompatibilități între rășină și pigment, contaminare cu silicon, umezeală, un strat de demulare aplicat prea gros sau o reacție termică necontrolată. Dacă defectul nu este rotund, nu are contur clar sau apare ca o ceață în interiorul piesei, analizați și acești factori.
Faceți o probă mică înainte de o turnare importantă, mai ales când schimbați tipul de pigment, matrița, inserția sau grosimea. Notați temperatura, raportul de amestec, timpul de lucru și grosimea reală. Într-un atelier, aceste informații sunt mai utile decât presupunerile: arată exact de unde vine defectul și ce parametru trebuie corectat la următoarea piesă.
O rășină fără bule nu rezultă dintr-un singur truc, ci din alegerea corectă a sistemului și dintr-o succesiune atentă de operații. Când materialul, grosimea, temperatura și suportul sunt compatibile, transparența și finisajul devin predictibile, nu întâmplătoare.

