

O piesă din carbon poate arăta impecabil la prima vedere și totuși să fie slabă exact în zona în care va lucra. Diferența nu este dată doar de aspectul țesăturii, ci de alegerea corectă a unei armare carbon, de orientarea fibrelor, de rășină și de compactarea laminatului. Pentru carcase, panouri, elemente de protecție, piese pentru prototipare sau componente cu solicitare mecanică, aceste detalii stabilesc dacă obții o piesă rigidă și repetabilă sau una care se deformează, delaminează ori reține exces de rășină.
Ce este o armare carbon și ce rol are
Armarea din fibră de carbon este materialul care preia în principal eforturile mecanice dintr-un laminat compozit. Fibrele au rezistență și rigiditate ridicate raportate la greutate, însă lucrează eficient mai ales pe direcția lor. Rășina are un alt rol: fixează fibrele în poziție, transferă eforturile între straturi, protejează armătura și dă formei finale coeziune.
De aceea, fibra de carbon nu trebuie tratată ca un simplu material decorativ. Un singur strat de țesătură fină poate produce un finisaj vizual foarte bun, dar nu va înlocui numărul de straturi, orientările sau grosimea necesare unei piese structurale. În schimb, pentru un capac, un panou rigid sau o piesă cu cerințe moderate, un laminat bine calculat poate oferi un raport foarte bun între masă și rigiditate.
Fibrele de carbon sunt conductoare electric. Acest aspect contează când piesa intră în contact cu cabluri, conectori, circuite sau zone care necesită izolație electrică. În astfel de aplicații se poate introduce un strat izolator, de exemplu fibră de sticlă, între carbon și elementele sensibile.
Alegerea țesăturii de carbon după aplicație
Prima decizie practică este forma în care folosești fibra: țesătură bidirecțională sau material unidirecțional. Țesăturile bidirecționale sunt alegerea uzuală pentru piese cu forme variate, deoarece fibrele sunt dispuse pe două direcții. Materialele unidirecționale sunt utile atunci când cunoști clar direcția principală de solicitare și vrei să concentrezi rezistența acolo.
Pânză simplă sau twill
Țesătura pânză simplă are o structură stabilă și un desen regulat. Se manipulează bine pe suprafețe plane sau cu curbe ușoare, dar poate deveni mai greu de așezat pe geometrii complexe. Este potrivită când urmărești un aspect uniform și margini curate.
Țesătura twill este mai flexibilă și se conformează mai bine peste raze, colțuri rotunjite și suprafețe cu dublă curbură. Modelul diagonal este, de asemenea, frecvent ales pentru piese cu finisaj vizibil. Flexibilitatea mai mare nu elimină nevoia de atenție: dacă materialul este tras sau deplasat excesiv în matriță, firele se pot deforma, iar desenul final va deveni neregulat.
Gramajul influențează grosimea și manevrabilitatea
Gramajul exprimat în g/m² indică masa țesăturii pe metru pătrat și oferă un reper practic pentru grosimea obținută pe strat. O țesătură fină se așază mai ușor pe detalii și poate fi o alegere bună pentru primul strat vizibil. O țesătură mai grea construiește grosime mai repede și este eficientă pe panouri, plăci sau piese cu suprafețe mai mari.
Nu există un gramaj corect pentru orice lucrare. Pentru forme cu detalii, treceri înguste sau muchii pronunțate, mai multe straturi fine pot urmări geometria mai bine decât un strat greu. Pentru o placă rigidă și plană, o țesătură cu gramaj mai mare poate reduce numărul de operații. Alegerea depinde de formă, de grosimea dorită și de metoda de laminare.
Orientarea fibrelor stabilește comportamentul piesei
O piesă compozită nu devine automat la fel de rezistentă în toate direcțiile doar pentru că folosește carbon. Orientarea fiecărui strat trebuie aleasă după modul în care piesa va fi solicitată. Un laminat cu toate straturile aliniate identic este rigid pe direcțiile fibrelor, dar poate avea comportament mai slab la torsiune sau pe direcțiile diagonale.
Pentru multe piese cu solicitări generale, alternarea orientărilor este mai sigură decât repetarea aceleiași poziții. De exemplu, straturile pot fi așezate la 0/90 grade și la plus sau minus 45 de grade. Straturile diagonale contribuie în special la preluarea forțelor de forfecare și la stabilitatea la torsiune.
În cazul unei benzi, al unei lame sau al unui profil lung, fibrele unidirecționale orientate pe lungime sunt utile pentru rigidizare. Totuși, ele trebuie susținute de straturi care stabilizează structura transversal și reduc riscul de fisurare sau separare între straturi. Pentru o piesă care se îndoaie repetat, configurația trebuie gândită după direcția de flexare, nu doar după grosimea totală.
Rășina potrivită pentru laminare cu carbon
În majoritatea aplicațiilor tehnice, rășina epoxidică este asocierea uzuală pentru fibra de carbon. Aceasta oferă aderență bună la fibre, contracție redusă la întărire și proprietăți mecanice potrivite pentru laminate rigide. Alegerea sistemului epoxidic trebuie făcută și după timpul de lucru, vâscozitate, temperatură de întărire și cerința de finisaj.
O rășină cu vâscozitate prea mare poate uda greu țesătura, mai ales în zonele cu mai multe straturi sau în laminare sub vacuum. O rășină foarte fluidă pătrunde mai ușor printre fibre, dar trebuie controlată pentru a evita acumulările în colțuri și scurgerile din matriță. La laminarea manuală, timpul de lucru trebuie să permită așezarea și compactarea fiecărui strat fără grabă.
Raportul fibră-rășină este esențial. Excesul de rășină mărește masa fără să aducă aceeași creștere de rigiditate și poate face piesa mai fragilă. Prea puțină rășină lasă zone uscate, pori și legături slabe între fibre. Țesătura trebuie udată complet, însă textura fibrei trebuie să rămână vizibilă înainte de compactare, nu înecată într-un strat gros de rășină.
Laminare manuală sau vacuum bagging
Laminarea manuală este practică pentru piese mici, serii reduse, testarea unei matrițe și aplicații unde geometria permite acces bun cu rola de laminare. Rezultatul depinde direct de eliminarea aerului, de dozarea rășinii și de presarea atentă a straturilor. Este o metodă eficientă, dar lasă mai mult loc variațiilor între piese.
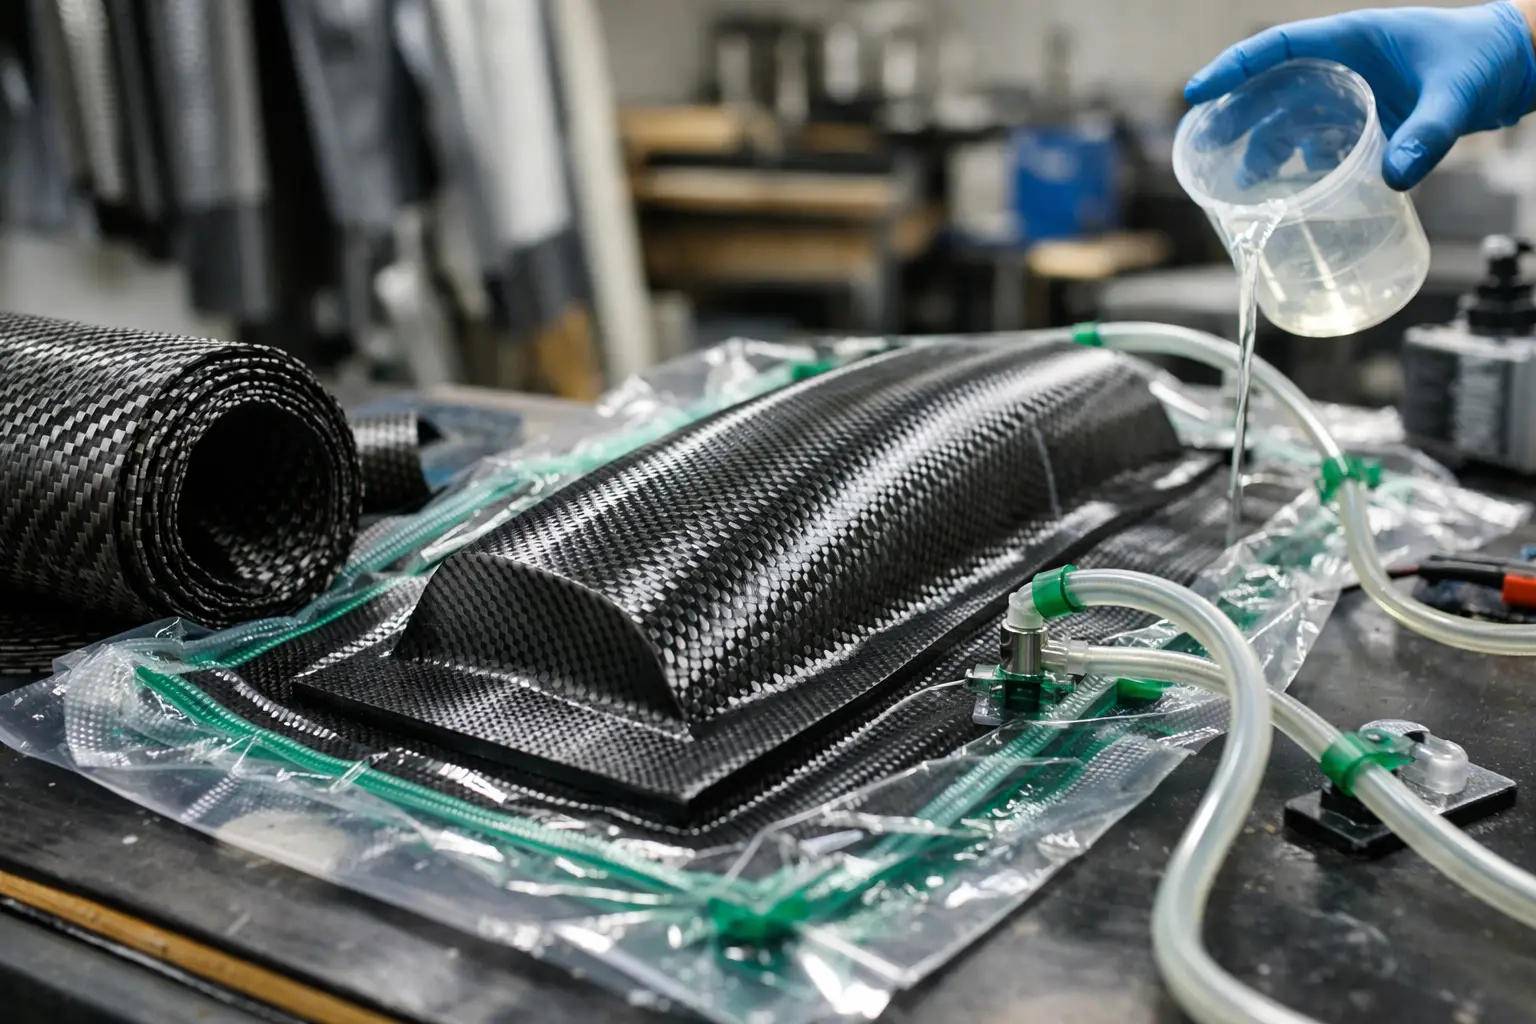
Vacuum bagging aduce un avantaj clar când urmărești un laminat mai compact și mai constant. Presiunea distribuită ajută la eliminarea aerului și la apropierea uniformă a straturilor de matriță. Pentru această metodă, consumabilele trebuie alese ca sistem: folie de separare, material absorbant, breather, bandă de etanșare și folie de vacuum. O pierdere mică de vacuum poate compromite compactarea și poate lăsa zone cu porozități.
Infuzia este potrivită mai ales pentru piese mai mari sau serii unde repetabilitatea justifică pregătirea suplimentară. Aici contează permeabilitatea armăturii, traseul rășinii, poziționarea mediului de curgere și etanșarea completă a ansamblului. Pentru începători, laminarea pe o geometrie simplă și testarea unei probe sunt pași mai eficienți decât trecerea directă la o piesă complexă prin infuzie.
Finisajul vizibil și protecția suprafeței
Dacă fibra de carbon rămâne la vedere, primul strat trebuie așezat cu atenție încă din matriță. Orice fir deplasat, cută, por sau urmă de adeziv de mascare poate rămâne vizibil sub rășina transparentă. O matriță bine lustruită și un agent de demulare aplicat corect au impact direct asupra feței aparente a piesei.
Carbonul și majoritatea sistemelor de rășină pot suferi modificări de aspect la expunere prelungită la radiație UV. Pentru piese utilizate în exterior sau în lumină puternică, protecția finală trebuie gândită din faza de proiect. Un strat de finisare cu protecție UV este de regulă mai sigur decât a te baza doar pe transparența rășinii.
După întărire, prelucrarea marginilor trebuie făcută controlat. Tăierea și șlefuirea fibrei de carbon produc praf fin, iar zona de lucru trebuie ventilată corespunzător. Protecția respiratorie, mănușile și colectarea prafului sunt măsuri de lucru necesare, nu accesorii opționale.
Defecte frecvente la laminatul cu carbon
Bulele și porozitățile apar de obicei din udare insuficientă, aer prins între straturi sau compactare slabă. Zonele albe sau gri pot indica fibre uscate, în timp ce zonele foarte lucioase și groase pot arăta acumulări de rășină. Delaminarea este frecvent legată de contaminare, de respectarea incorectă a raportului de amestec sau de depășirea timpului util între straturi.
Un alt defect este imprimarea neuniformă a țesăturii. Aceasta apare când primul strat nu a fost așezat stabil, când materialul a fost întins în timpul aplicării sau când presiunea de vacuum a deplasat țesătura. Pe o piesă cu carbon aparent, merită să faci o probă pe o suprafață mică pentru a verifica atât desenul fibrei, cât și compatibilitatea dintre rășină, demulant și gelul de finisare.
Alegerea unei armare carbon devine simplă când pornești de la funcția piesei: direcțiile de solicitare, geometria, metoda de laminare și aspectul dorit. Dacă aceste patru elemente sunt stabilite înainte de tăierea primului strat, materialul poate fi selectat precis, iar laminatul final va avea mai puține compromisuri și mai multă predictibilitate.

