

O piesă transparentă care se încălzește excesiv, o matriță care nu reproduce textura sau un laminat care rămâne flexibil sunt probleme de alegere a sistemului, nu simple defecte de execuție. Căutarea „materiale compozite Romania” trebuie să pornească de la procesul pe care îl ai de realizat: turnare, laminare, fabricare de matrițe, prototipare sau finisare. Materialele corect alese reduc retușurile, pierderile de material și variațiile dintre piese.
Un sistem compozit nu înseamnă doar rășină. Rezultatul este determinat de compatibilitatea dintre liant, armătură, pigment, agent de demulare, suportul de turnare și condițiile de lucru. Pentru proiectele mici, diferența poate fi vizibilă în claritate și în numărul de bule. Pentru piese tehnice, diferența se vede în rigiditate, greutate, stabilitate dimensională și calitatea suprafeței.
Materiale compozite în România: începe cu procesul
Alegerea devine mult mai simplă când definești întâi ce trebuie să facă piesa finală. O rășină pentru bijuterii, obiecte decorative sau inserții transparente are alte cerințe decât una pentru o masă de 8-11 cm grosime. La fel, un sistem pentru laminarea unei carcase cu fibră de carbon nu este soluția potrivită pentru o matriță flexibilă de detaliu.
Pentru turnare, întrebările utile sunt grosimea maximă a stratului, nivelul dorit de transparență, necesitatea protecției UV și timpul disponibil pentru lucru. La laminare contează raportul rășină-fibră, capacitatea de impregnare, poziționarea fibrei și, după caz, folosirea vacuumului. Pentru matrițe, elasticitatea, rezistența la rupere, fidelitatea la detaliu și compatibilitatea cu modelul original devin prioritare.
Nu există o „cea mai bună” rășină în mod absolut. Există o rășină potrivită pentru geometria piesei, volumul turnat, ciclul de producție și finisajul solicitat. Aceeași regulă se aplică fibrelor și siliconilor RTV.
Rășina se alege după grosime, aspect și solicitare
Rășinile epoxidice sunt folosite frecvent când se urmăresc transparență, aderență bună și finisaj estetic. În turnările decorative, formula trebuie corelată cu grosimea. O rășină destinată straturilor subțiri poate genera căldură excesivă dacă este turnată într-un volum mare, iar acest lucru poate duce la îngălbenire, fisuri sau deformarea formei. Pentru turnări masive, este necesar un sistem formulat pentru degajare termică controlată și timp de întărire adaptat.
Protecția UV este relevantă pentru piese expuse la lumină. Ea încetinește modificarea de culoare, dar nu înlocuiește condițiile corecte de depozitare și aplicare. Dacă piesa trebuie să rămână clară și stabilă vizual, contează atât rășina, cât și calitatea pigmentului, grosimea turnării și finisarea finală.
Rășinile poliuretanice sunt utile pentru piese tehnice, prototipuri, replici și turnări unde timpul de demulare trebuie redus. Ele pot oferi variante rigide, semirigide sau elastice, în funcție de sistem. Timpul de lucru este de regulă mai scurt decât la multe epoxidice, deci dozarea precisă și pregătirea formei înainte de amestec sunt esențiale. Umiditatea poate afecta anumite sisteme poliuretanice, motiv pentru care recipientele trebuie închise corect, iar spațiul de lucru trebuie menținut uscat.
Rășinile poliesterice rămân o alegere practică pentru anumite aplicații de laminare și pentru piese realizate cu fibră de sticlă. Au un comportament cunoscut în procesele clasice de producție, dar cer atenție la dozarea acceleratorului sau întăritorului, la ventilație și la contracție. Acrylic One poate fi o opțiune relevantă atunci când aplicația cere un material pe bază de apă, cu aspect mineral și utilizare orientată spre obiecte decorative, forme sau elemente arhitecturale.
Fibre tehnice: rigiditatea nu este singurul criteriu
Fibra de sticlă este o alegere eficientă pentru multe laminări, carcase, reparații și piese cu cerințe bune de rezistență la un cost controlat. Tipul de țesătură, masa pe metru pătrat și orientarea fibrelor influențează comportamentul final. Un material mai greu poate construi grosime mai repede, însă nu va urma la fel de ușor contururile complexe ca o țesătură mai fină.
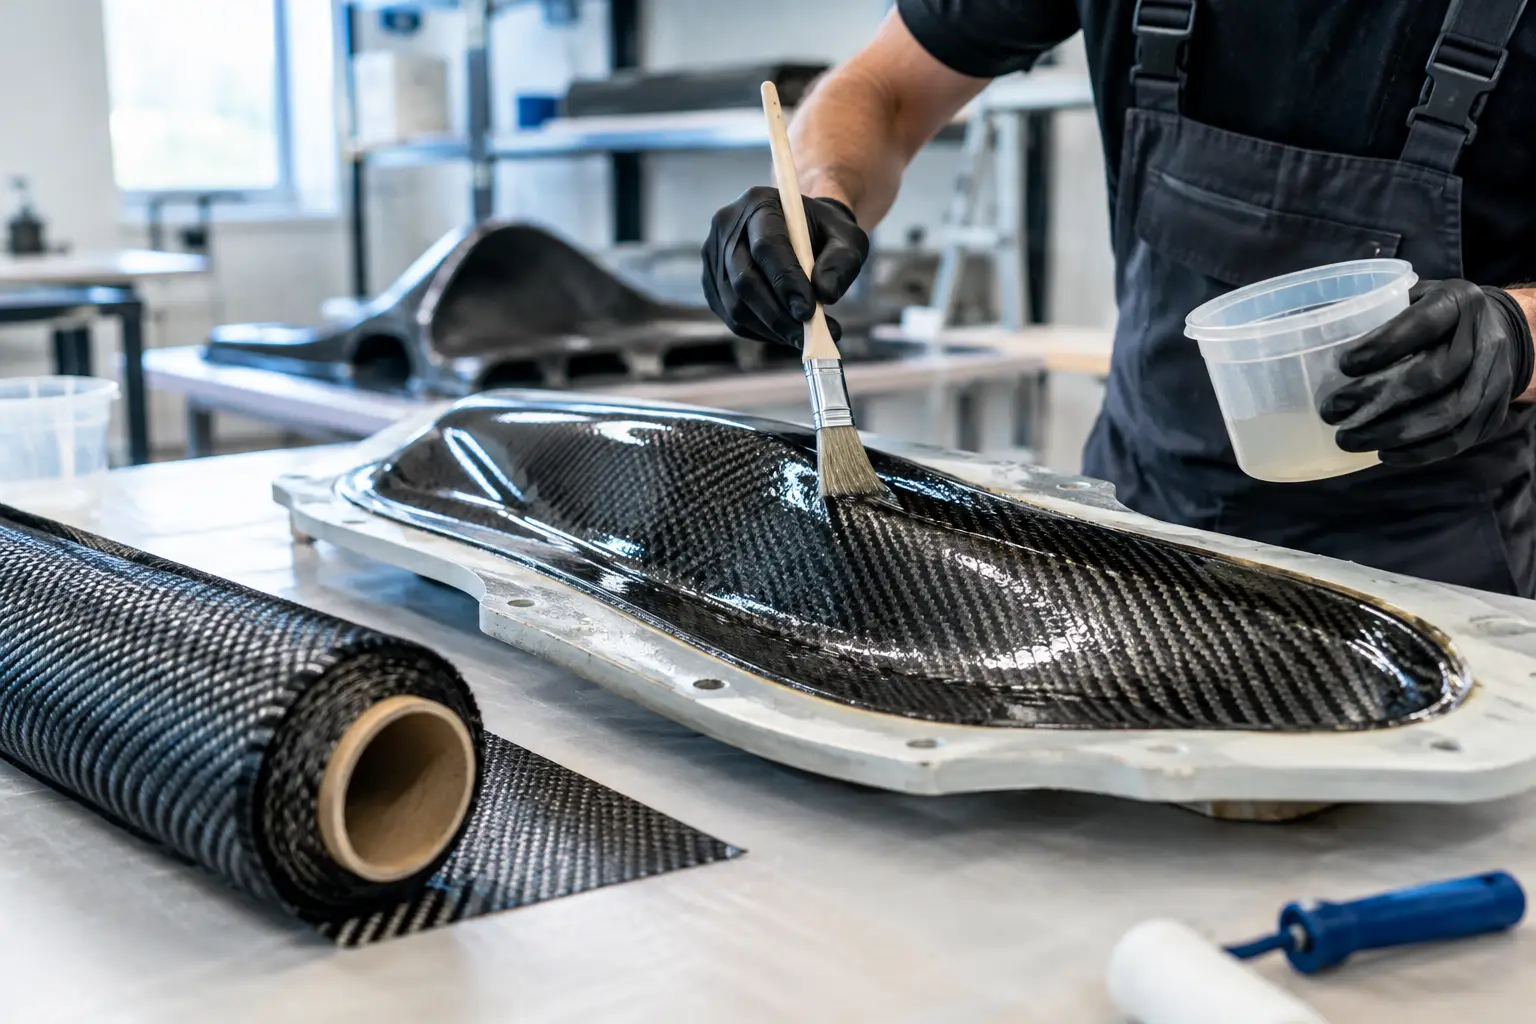
Fibra de carbon este aleasă când raportul rigiditate-greutate și aspectul vizual contează. Pentru o piesă cu fibre vizibile, alinierea țesăturii, tăierea curată și controlul cantității de rășină sunt la fel de importante ca materialul în sine. Excesul de rășină poate crește greutatea și poate estompa desenul fibrei, în timp ce impregnarea insuficientă lasă zone uscate sau vulnerabile.
Kevlarul este apreciat pentru rezistența sa la impact și abraziune, dar are particularități de prelucrare. Se taie mai dificil decât fibra de sticlă sau carbonul și necesită o planificare atentă a marginilor și a finisajului. În multe piese, combinația dintre fibre este mai eficientă decât folosirea unui singur tip: sticla pentru volum, carbonul pentru rigiditate, kevlarul pentru comportament la impact. Alegerea depinde de solicitarea reală, nu doar de aspectul dorit.
Matrița stabilește repetabilitatea pieselor
O piesă bună nu poate compensa o matriță instabilă. Pentru reproducerea de detalii fine, siliconul RTV trebuie selectat după duritate, elasticitate, rezistență la rupere și tipul de întărire. Siliconii de adiție oferă, în multe aplicații, contracție redusă și o reproducere foarte bună a modelului. Ei sunt potriviți pentru matrițe precise, dar pot fi sensibili la substanțe care inhibă întărirea, inclusiv anumite plastiline, latexuri sau reziduuri de pe model.
Siliconii de condensare sunt practici pentru numeroase mulaje și pot fi o alegere eficientă în atelier, însă contracția și stabilitatea în timp trebuie evaluate în raport cu precizia cerută. Pentru o piesă unică, această diferență poate fi acceptabilă. Pentru serii cu toleranțe strânse, ea devine un criteriu important.
Agentul de demulare nu este un accesoriu opțional. El protejează atât modelul, cât și matrița și reduce riscul de blocare sau deteriorare la separare. Tipul de demulant trebuie să fie compatibil cu materialele aflate în contact. Aplicat în exces, poate afecta definirea suprafeței; aplicat neuniform, poate lăsa zone cu risc de lipire.
Laminare manuală, vacuum sau infuzie
Laminarea manuală este potrivită pentru piese simple, reparații, prototipuri și serii reduse. Controlul se face direct, dar rezultatul depinde mult de tehnica de impregnare și de evacuarea aerului cu rola. Bulele rămase între straturi reduc calitatea suprafeței și pot afecta rezistența locală.
Vacuum bagging-ul aduce o compactare mai bună a laminatului. Folia de vacuum, materialul absorbant, peel ply-ul și banda de etanșare au fiecare un rol în controlul surplusului de rășină și al aerului. Nu este suficient ca pompa să funcționeze: etanșeitatea ansamblului trebuie verificată înainte ca rășina să înceapă să gelifice.
Infuzia este utilă când urmărești repetabilitate, distribuție controlată a rășinii și un raport fibră-rășină mai constant. Procesul cere o pregătire mai atentă a traseelor de alimentare și vacuum, însă poate fi justificat pentru panouri, carcase și piese de dimensiuni mai mari. Pentru geometrii foarte complicate, testarea pe o piesă de probă poate economisi mult material față de corectarea unui laminat incomplet impregnat.
Detaliile care schimbă rezultatul final
Dozarea la raportul indicat de producător este obligatorie, fie că lucrezi cu rășini, poliuretani sau siliconi. Estimarea „din ochi” poate schimba timpul de întărire, duritatea, transparența și rezistența piesei. Folosește recipiente curate, cântar adecvat și amestecă inclusiv materialul de pe pereții și fundul vasului.
Temperatura influențează vâscozitatea și timpul de lucru. La rece, rășina curge mai greu, degazarea este mai lentă, iar întărirea poate fi întârziată. La temperaturi prea ridicate, reacția se accelerează și fereastra de aplicare se scurtează. Înainte de proiect, verifică fișa produsului și pregătește toate materialele: forma, pigmenții, armătura tăiată, agenții de demulare și consumabilele pentru finisare.
Pentru utilizatorii care au nevoie de o selecție organizată pe turnare, laminare, matrițe și consumabile, Best Tools poate simplifica alegerea prin produse grupate după aplicație. Criteriul decisiv rămâne însă întotdeauna același: fiecare componentă trebuie aleasă pentru procesul complet, nu cumpărată izolat.
O piesă reușită începe cu o cerință formulată clar: ce grosime are, ce solicitare suportă, câte replici trebuie produse și ce finisaj trebuie obținut. Când răspunsurile sunt precise, alegerea materialului devine mai sigură, iar atelierul lucrează cu mai puține surprize.

