

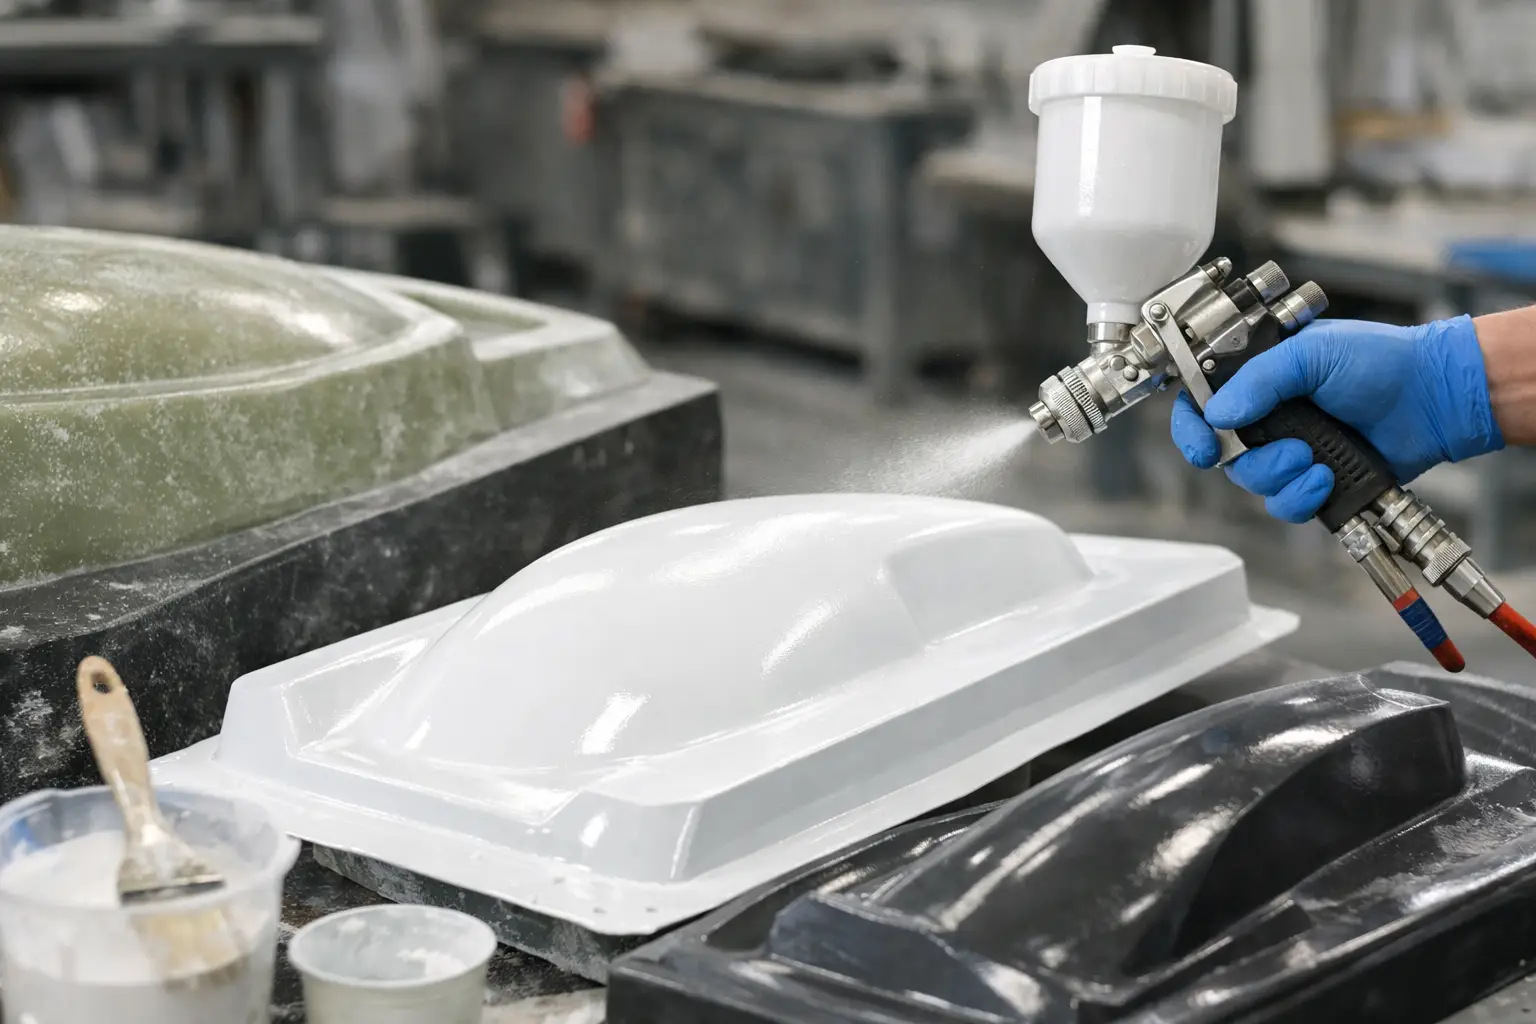
O suprafață lucioasă nu înseamnă automat un strat corect aplicat. Grosime gelcoat insuficientă poate lăsa fibra vizibilă după utilizare, iar un strat prea gros poate crăpa, se poate contracta sau poate rămâne slab legat de laminat. În laminare, controlul grosimii nu este un detaliu de finisare, ci o condiție pentru aspect, rezistență chimică și durabilitatea piesei sau a matriței.
Pentru majoritatea aplicațiilor cu gelcoat poliesteric sau vinilesteric, ținta practică este un strat final uniform, aplicat în parametrii recomandați de producător. Metoda de aplicare, geometria piesei, poziția suprafeței și tipul gelcoat-ului modifică însă rezultatul. De aceea, aceeași cantitate de material nu garantează aceeași grosime pe o piesă plană, pe o muchie sau într-o cavitate adâncă.
Ce grosime de gelcoat se urmărește în mod uzual
La piese compozite, grosimea finală urmărită este frecvent în intervalul de 0,4-0,6 mm. Această zonă oferă, în mod normal, o acoperire suficientă pentru culoare, luciu și protecția stratului exterior, fără a încărca inutil structura. Pentru un gelcoat aplicat prin pulverizare, grosimea se construiește de regulă în două treceri controlate, nu într-o singură peliculă foarte încărcată.
La realizarea matrițelor, se poate urmări uneori un strat ceva mai generos, de aproximativ 0,6-0,8 mm, mai ales când matrița va fi utilizată repetat și trebuie să reproducă fidel un finisaj de clasă A. Nu este o regulă universală. Gelcoat-urile pentru matrițe, inclusiv variantele cu rezistență termică sau chimică ridicată, trebuie aplicate strict după fișa tehnică a sistemului ales.
Sub aproximativ 0,3 mm, riscul principal este acoperirea inegală. În zonele tensionate optic, cum ar fi muchiile, colțurile sau suprafețele cu pigment închis, pot apărea transparențe, diferențe de nuanță și imprimarea texturii fibrei în timp. Peste aproximativ 0,8 mm pe o piesă obișnuită, cresc riscurile de contracție, microfisuri și desprindere locală, în special dacă laminarea este începută la un moment greșit.
Grosime gelcoat: de ce stratul prea gros creează probleme
Gelcoat-ul se întărește prin reacție chimică și generează căldură. Un strat prea gros concentrează această reacție, iar contracția devine mai pronunțată. Pe o suprafață mare, efectul poate apărea ca valurire, fisuri fine sau zone cu luciu neuniform. Pe piese rigide, defectul poate fi vizibil imediat. Pe piese flexibile, poate deveni evident după solicitări repetate.
Aplicarea excesivă este frecventă la lucrul cu pensula sau rola, unde operatorul încearcă să obțină acoperire perfectă din prima trecere. Problema nu se rezolvă prin încărcarea stratului, ci printr-o aplicare uniformă și prin alegerea metodei potrivite. Pentru suprafețe mari, pulverizarea cu echipament compatibil oferă de regulă un control mai bun al depunerii decât pensula.
Contează și poziția piesei. Pe suprafețele verticale, gelcoat-ul aplicat prea încărcat poate curge înainte de gelifiere. În colțuri interioare poate forma acumulări, iar pe muchii rămâne uneori prea puțin material. O grosime medie corectă nu compensează zonele locale care sunt de două ori mai groase sau aproape neacoperite.
Ce se întâmplă când stratul este prea subțire
Un gelcoat prea subțire poate arăta acceptabil imediat după demulare, dar nu are aceeași rezervă de material pentru finisare, lustruire sau utilizare. O șlefuire ușoară poate ajunge rapid la stratul de fibre, iar suprafața își pierde uniformitatea. În cazul culorilor intense sau al gelcoat-urilor albe, diferențele de acoperire sunt mai evidente pe muchii și în zonele unde fibra este aproape de suprafață.
Stratul subțire este mai sensibil și la imprimarea laminatului. Dacă laminatul se contractă în timpul întăririi sau dacă structura de fibre nu este compactată corect, textura poate deveni vizibilă la exterior. Nu toate aceste defecte sunt cauzate exclusiv de grosime, dar un gelcoat aplicat corect oferă o barieră mai bună între finisaj și structura compozită.
În cazul unei matrițe, subțierea excesivă reduce durata de exploatare a suprafeței de lucru. Matrița poate pierde luciul mai repede, iar recondiționarea devine mai dificilă. Pentru producție repetitivă, alegerea unui gelcoat dedicat pentru tooling și controlul grosimii sunt mai relevante decât obținerea unui luciu rapid la prima piesă.
Cum măsori corect grosimea la aplicare
Cea mai practică metodă este folosirea unui pieptene pentru măsurarea filmului umed. Acesta se aplică pe stratul proaspăt, iar ultima treaptă atinsă de material indică aproximativ grosimea depusă. Măsurarea trebuie făcută în mai multe zone: pe suprafața plană, lângă muchii, în colțuri și în punctele unde aplicarea a fost reluată.
Măsurarea filmului umed nu este identică cu grosimea finală după întărire. Gelcoat-ul pierde o parte din volum prin evaporarea stirenului și prin procesul de reticulare. Din acest motiv, intervalul de aplicare din fișa tehnică este mai util decât o valoare izolată măsurată după întărire. Urmăriți recomandarea producătorului pentru grosimea filmului umed și pentru numărul de straturi.
Un calcul de consum oferă încă un reper. La o grosime de 0,5 mm, un metru pătrat necesită teoretic 0,5 litri de material. În funcție de densitatea gelcoat-ului, aceasta înseamnă de obicei aproximativ 0,55-0,65 kg/m², înainte de a lua în calcul pierderile de pulverizare, materialul rămas în echipament sau geometria complexă a piesei. Dacă consumul real este mult sub această zonă, stratul poate fi insuficient. Dacă este mult peste, verificați acumulările locale și tehnica de aplicare.
Aplicarea în două treceri: control mai bun decât un strat încărcat
Pentru gelcoat-ul aplicat prin pistol, două treceri uniforme sunt soluția uzuală. Prima trecere trebuie să acopere controlat suprafața, fără zone uscate și fără încărcări care încep să curgă. A doua trecere se aplică după ce prima s-a așezat conform ferestrei de lucru recomandate, astfel încât filmul total să ajungă la grosimea necesară.
Nu lăsați prima trecere să se întărească complet dacă sistemul cere laminare sau aplicare umed pe umed. Aderența între straturi depinde de stadiul de gelifiere, de temperatura materialului și de condițiile din atelier. Dacă gelcoat-ul este prea crud, laminatul poate afecta suprafața. Dacă este prea întărit, legătura chimică cu laminatul poate fi compromisă.
La aplicarea cu pensula, alegeți o unealtă care nu introduce excesiv aer și lucrați cu mișcări constante. Pensula rămâne practică pentru retușuri, piese mici și geometrii complicate, dar necesită mai multă atenție la uniformitate. Rola poate fi utilă pe zone plane, însă trebuie aleasă compatibil cu solventul și vâscozitatea produsului pentru a evita textura nedorită.
Factori care modifică grosimea reală
Vâscozitatea gelcoat-ului influențează direct depunerea. Un produs prea rece se atomizează greu și poate lăsa o textură pronunțată, iar diluarea necontrolată schimbă comportamentul la curgere și poate reduce performanța filmului. Folosiți materialul la temperatura de lucru indicată și evitați ajustările improvizate ale rețetei.
Catalizarea are același rol critic. Prea puțin catalizator poate prelungi întărirea și favoriza curgerea, iar prea mult poate accelera reacția și crește tensiunile interne. Respectați procentul recomandat, amestecați complet și pregătiți doar cantitatea pe care o puteți aplica în timpul de lucru disponibil.
Geometria piesei cere adaptare. În muchii, colțuri și raze mici, verificați separat acoperirea, deoarece aici apar primele zone subțiri. În cavități și în jurul inserțiilor, evitați acumulările. Pentru piese cu cerințe estetice ridicate, o probă pe un panou sau pe o matriță de test este mai eficientă decât corectarea defectelor după demulare.
Grosimea corectă a gelcoat-ului nu se obține din estimare vizuală, ci dintr-un proces repetabil: material compatibil, catalizare precisă, aplicare în treceri controlate și verificare a filmului umed. Când aceste etape sunt stabile, finisajul piesei devine previzibil, iar timpul pierdut cu reparații și șlefuiri scade semnificativ.

