

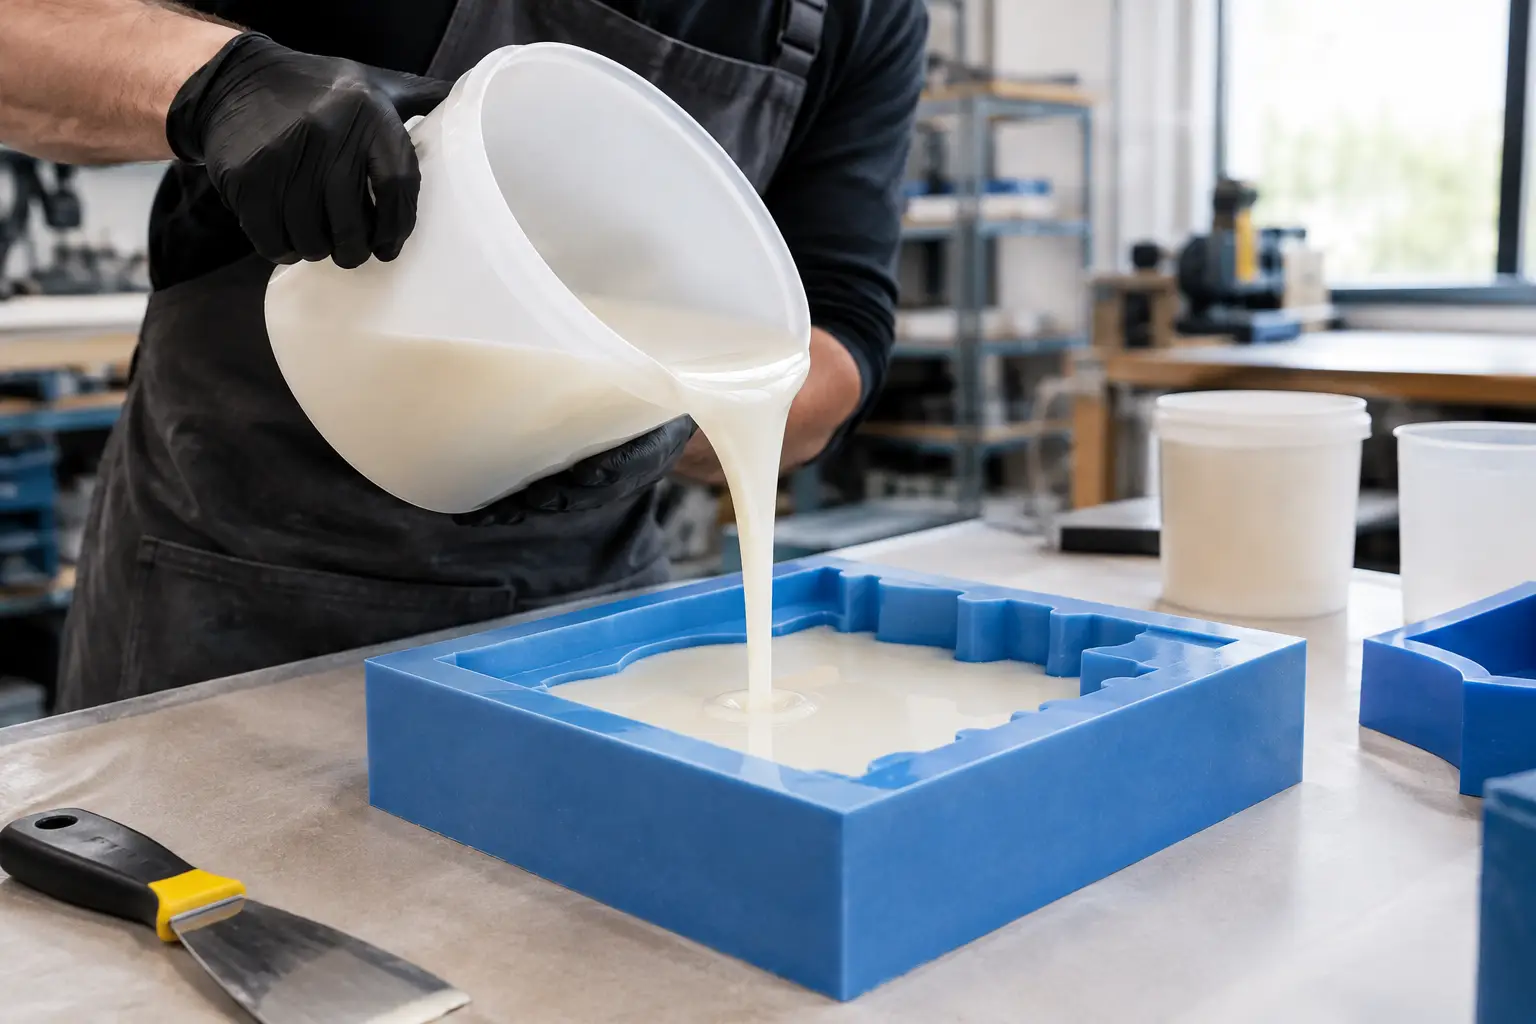
O piesă poliuretanică reușită se decide înainte de amestecarea celor două componente. Acest ghid pentru turnări cu poliuretan pornește de la parametrii care influențează direct rezultatul: tipul materialului, geometria piesei, dimensiunea turnării, matrița, timpul de lucru și controlul umidității. Dacă unul dintre aceste elemente este ales greșit, chiar și o matriță bine realizată poate produce piese cu bule, zone moi, contracții sau detalii incomplete.
Poliuretanul este potrivit când ai nevoie de piese rigide, semirigide, elastice sau de spumă, cu timpi de întărire de regulă mai scurți decât în cazul multor rășini epoxidice. Este utilizat pentru prototipuri, reproduceri de obiecte, elemente decorative, carcase, piese tehnice, modele și serii mici. Alegerea corectă nu înseamnă să cauți pur și simplu „rășină poliuretanică”, ci să corelezi materialul cu aplicația și condițiile reale de lucru.
Începe cu piesa, nu cu materialul
Prima întrebare este ce trebuie să facă piesa finală. Pentru un element structural, un model rigid sau o carcasă, se urmărește un poliuretan de turnare cu duritate mare și stabilitate dimensională. Pentru garnituri, elemente amortizante, roți mici sau reproduceri flexibile, ai nevoie de un elastomer poliuretanic, selectat după duritatea Shore și elasticitatea cerută.
Contează și dimensiunea secțiunii turnate. O piesă subțire, cu nervuri sau detalii fine, are nevoie de o formulare cu vâscozitate redusă, capabilă să curgă rapid în toate zonele matriței. O piesă masivă dezvoltă mai multă căldură în timpul reacției. În acest caz, materialul, volumul de turnare și ritmul de lucru trebuie evaluate împreună, deoarece reacția exotermă poate afecta suprafața, culoarea sau stabilitatea piesei.
Timpul de viață al amestecului, numit frecvent pot life, este la fel de important. Un sistem cu timp scurt de lucru este eficient pentru turnări repetitive și piese simple, dar lasă puțin spațiu pentru corecturi. Pentru matrițe cu multe detalii, canale înguste sau mai multe puncte de turnare, un pot life mai generos oferă control mai bun. Nu confunda timpul de lucru cu timpul de demulare: primul arată cât timp rămâne fluid materialul după amestecare, iar al doilea când piesa poate fi scoasă din matriță fără deformare.
Ghid pentru turnări cu poliuretan: alegerea matriței
Siliconul RTV este una dintre cele mai practice opțiuni pentru matrițe de poliuretan, datorită flexibilității și capacității de a reproduce fidel textura. Pentru forme simple și serii mici, o matriță din silicon bine susținută poate oferi rezultate constante. La piese cu geometrie complexă, planul de separație, cheile de poziționare și eventualele canale de aerisire trebuie stabilite înainte de realizarea matriței.
Nu orice matriță necesită automat agent de demulare, însă compatibilitatea trebuie verificată. Siliconul, poliuretanul și agenții de demulare au comportamente diferite de la un sistem la altul. Un strat prea gros de demulant poate estompa textura fină sau poate produce defecte de suprafață. Un strat aplicat uniform, în cantitatea recomandată pentru materialul folosit, este mai eficient decât aplicările repetate fără control.
Matrița trebuie să fie uscată, curată și stabilizată. Poliuretanul reacționează sensibil la umezeală, iar apa din cavitate, din pigment, din filler sau chiar din recipientele neetanșe poate genera spumare și bule. Această sensibilitate este una dintre cele mai frecvente diferențe practice față de alte sisteme de turnare. Păstrează componentele în ambalajul lor bine închis și evită folosirea uneltelor umede.
Dozarea corectă și amestecarea fără aer prins
Raportul dintre componenta A și componenta B se respectă exact, fie că este indicat în greutate, fie în volum. Dacă fișa tehnică cere dozare la greutate, folosește un cântar precis. Dozarea aproximativă poate lăsa componentă nereacționată în piesă, poate modifica duritatea și poate reduce rezistența mecanică.
Pregătește toate consumabilele înainte de deschiderea recipientelor: pahare curate și uscate, spatule, cântar, pigment compatibil, matriță poziționată corect și suport pentru aceasta. În cazul sistemelor rapide, organizarea atelierului este parte din proces, nu un detaliu administrativ.
Amestecă lent, dar complet, răzuind pereții și fundul recipientului. Pentru rezultate mai sigure, transferă amestecul într-un al doilea pahar curat și continuă omogenizarea pentru scurt timp. Această metodă reduce riscul ca materialul neamestecat de pe pereții primului pahar să ajungă în piesă. Nu agita violent compoziția: introduci aer, iar bulele vor apărea apoi pe suprafață sau în zonele cu detalii.
Pigmenții și fillerii se folosesc numai dacă sunt compatibili cu sistemul poliuretanic. Adăugarea lor poate modifica vâscozitatea, curgerea și aspectul final. Pentru o culoare uniformă, pigmentul se dispersează complet în componenta recomandată sau în amestec, conform instrucțiunilor materialului. La piesele tehnice, evită să introduci aditivi doar pentru efect vizual dacă aceștia nu sunt necesari funcțional.
Turnarea: controlul curgerii este mai important decât viteza
Toarnă într-un fir subțire, constant, de preferat într-un punct jos al cavității. Lasă materialul să urce și să împingă aerul către zonele de aerisire. Turnarea directă peste detalii foarte fine sau peste muchii înalte poate închide aerul local și poate crea goluri.
Pentru piese cu forme dificile, înclină ușor matrița sau toarnă în etape scurte, dacă timpul de lucru permite. Vibrarea moderată a matriței poate ajuta bulele să urce, însă vibrația excesivă poate deplasa inserții, poate murdări planul de separație sau poate scoate material din cavitate. Soluția corectă depinde de vâscozitate, geometrie și pot life, nu de o singură regulă aplicată tuturor materialelor.
Dacă piesa include inserții metalice, fibre, șuruburi sau alte elemente, acestea trebuie uscate, curate și fixate înainte de turnare. Inserțiile pot crea puncte de acumulare a aerului, mai ales la contactul cu suprafețe verticale. O umplere parțială a matriței, urmată de poziționarea controlată a inserției, poate fi mai sigură decât introducerea acesteia după umplerea completă.
Întărirea și demularea fără deformări
Respectă temperatura de lucru indicată de sistem. Într-un atelier rece, materialul devine de regulă mai vâscos, curge mai greu și poate avea un timp de întărire diferit. La temperaturi prea mari, timpul de lucru se scurtează, iar reacția poate deveni dificil de controlat, mai ales în volume mari.
Nu demula doar pentru că suprafața pare uscată. O piesă poate fi aparent rigidă, dar încă insuficient întărită în masă. Demularea prea devreme produce deformări la muchii, luciu neuniform și tensiuni care devin vizibile ulterior. După extragere, lasă piesa să ajungă la proprietățile finale înainte de prelucrare, găurire, șlefuire sau montaj.
Finisarea depinde de scopul piesei. Bavurile fine se îndepărtează după întărire completă, iar liniile de separație se pot șlefui controlat. Dacă urmează vopsire, verifică compatibilitatea stratului de acoperire cu poliuretanul și curăță suprafața înainte de aplicare. Pentru piese expuse la lumină sau utilizare repetată, protecția de suprafață se alege în funcție de cerințele proiectului, nu doar după aspect.
Defecte frecvente și cauza lor probabilă
Când apar probleme, analiza trebuie făcută pe etape. Defectul oferă de multe ori un indiciu clar despre ce trebuie corectat la următoarea turnare:
- Bule și porozitate indică frecvent umezeală, amestecare prea agresivă, aer prins în geometria matriței sau turnare prea rapidă.
- Zone lipicioase sau moi apar de obicei din raport de amestec incorect, omogenizare incompletă ori material păstrat necorespunzător.
- Detalii lipsă și colțuri incomplete indică vâscozitate prea mare, lipsă de aerisire, timp de lucru insuficient sau poziționare greșită a punctului de turnare.
- Deformare după demulare este asociată cu extragerea prea devreme, cu o piesă prea subțire sau cu o matriță care nu susține corect geometria.
Păstrează pentru fiecare proiect o fișă simplă cu materialul folosit, raportul de dozare, temperatura atelierului, timpul de amestecare, momentul demulării și eventualele defecte. După câteva turnări, aceste date devin mai utile decât presupunerile, mai ales când lucrezi cu serii mici sau cu piese care trebuie repetate identic.
O turnare cu poliuretan predictibilă nu depinde de un singur produs, ci de un proces controlat: material compatibil cu piesa, matriță uscată, dozare exactă și timp respectat. Dacă proiectul are secțiuni masive, inserții sau cerințe de elasticitate precisă, testează întâi pe o piesă mică. Acea probă consumă puțin material și poate elimina corecțiile costisitoare dintr-o serie întreagă.

