

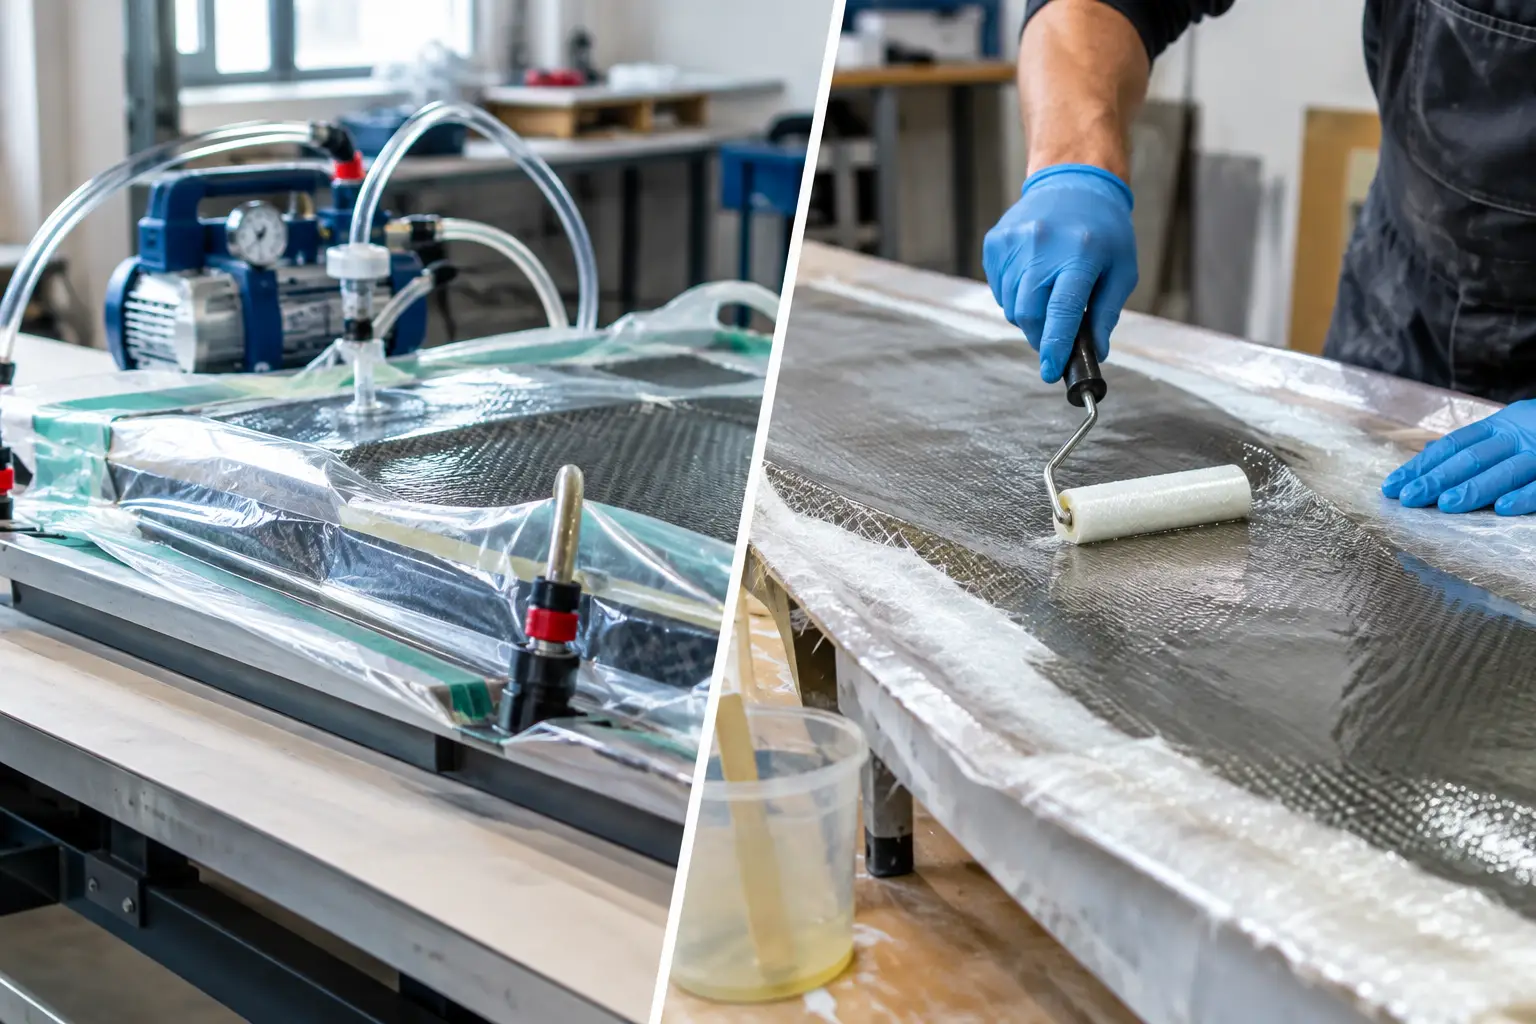
Infuzie rășină versus laminare manuală nu este o alegere între un proces „bun” și unul „depășit”. Sunt două metode cu avantaje clare, dar care cer materiale, echipamente și niveluri de control diferite. Pentru o piesă mică, cu geometrie simplă, laminarea manuală poate fi eficientă și rapidă. Pentru panouri, carcase, elemente structurale sau serii de piese la care contează raportul fibră-rășină și repetabilitatea, infuzia poate aduce un rezultat net superior.
Decizia corectă pornește de la piesă: dimensiune, formă, cerință de greutate, finisaj, număr de exemplare și timpul disponibil pentru pregătire. Procesul ales influențează nu doar aspectul final, ci și rigiditatea laminatului, cantitatea de rășină consumată și riscul de defecte interne.
Ce diferențiază infuzia de rășină de laminarea manuală
La laminarea manuală, fibra este așezată în matriță și impregnată direct cu rășină folosind pensula, rola sau racleta. Operatorul controlează local cantitatea de material și compactarea fiecărui strat. Este un proces accesibil, potrivit pentru reparații, prototipuri, piese de dimensiuni reduse și forme la care intervenția manuală ajută la așezarea corectă a țesăturii.
La infuzie, armătura uscată este introdusă într-un ansamblu etanș format din matriță, folie de vacuum, bandă de etanșare, materiale de distribuție și trasee pentru rășină. După evacuarea aerului, rășina este atrasă prin fibre sub acțiunea diferenței de presiune. Impregnarea are loc controlat, de la punctul de alimentare către zona de vacuum.
Diferența esențială este momentul în care rășina intră în fibră. În laminarea manuală, materialul este impregnat înainte de compactarea finală. În infuzie, fibra este compactată uscată, iar rășina este introdusă ulterior într-un circuit închis. Această diferență schimbă complet modul de control al procesului.
Laminarea manuală: control direct și flexibilitate
Laminarea manuală rămâne o metodă foarte utilă în atelierele mici deoarece permite adaptări imediate. Dacă o zonă a matriței are o curbă strânsă, o muchie sau un decupaj dificil, operatorul poate repoziționa fibra, poate lucra local cu o rolă de debulare și poate corecta rapid excesul de rășină.
Procesul este potrivit mai ales când geometria nu justifică pregătirea unui pachet complet de vacuum. Pentru o piesă unicat, o reparație pe fibră de sticlă sau o carcasă cu detalii locale complexe, timpul de pregătire poate conta mai mult decât optimizarea consumului de rășină.
Totuși, rezultatul depinde mult de tehnica operatorului. Prea multă rășină crește greutatea piesei fără să aducă automat mai multă rezistență. Prea puțină rășină poate lăsa fibre insuficient impregnate. Aerul prins între straturi, zonele uscate și compactarea neuniformă sunt defecte frecvente atunci când aplicarea și rolarea nu sunt făcute metodic.
Pentru laminare manuală este necesară o rășină cu timp de lucru adaptat dimensiunii piesei și numărului de straturi. O rășină care gelifică prea repede poate face dificilă impregnarea uniformă, în special când se folosesc țesături mai dense, carbon sau mai multe straturi de armătură.
Când laminarea manuală este alegerea practică
Metoda este eficientă pentru piese mici și medii, reparații, modele de test, aplicații cu matrițe simple și lucrări unde trebuie adăugate local întăriri sau inserții. Este de asemenea o opțiune bună pentru operatorii aflați la început, deoarece permite observarea directă a modului în care rășina umezește fibra.
Nu trebuie însă confundată accesibilitatea cu lipsa de rigoare. Cântărirea precisă a componentelor, pregătirea suprafeței, respectarea timpului de gel și folosirea rolelor potrivite pentru eliminarea aerului fac diferența dintre un laminat corect și o piesă cu porozități sau exces de rășină.
Infuzie rășină versus laminare manuală: raport fibră-rășină
Acesta este unul dintre cele mai relevante criterii pentru piese compozite tehnice. Într-un laminat bine executat, fibra preia în mare parte sarcinile mecanice, iar rășina leagă straturile, transferă eforturile și protejează armătura. O cantitate prea mare de rășină poate face piesa mai grea și, în anumite aplicații, mai puțin eficientă structural.
Infuzia permite de regulă un control mai bun al raportului fibră-rășină, datorită compactării realizate sub vacuum. Presiunea atmosferică apasă pachetul de materiale, reducând golurile dintre straturi și ajutând rășina să pătrundă uniform. Rezultatul poate fi un laminat mai compact, cu greutate mai predictibilă și distribuție mai bună a rășinii.
Acest avantaj nu apare automat doar pentru că se folosește o pompă de vacuum. Etanșarea trebuie să fie corectă, vacuumul trebuie verificat înainte de alimentare, iar rețeaua de distribuție trebuie proiectată pentru forma piesei. O pierdere de vacuum sau o poziționare greșită a traseelor poate opri frontul de rășină înainte ca fibra să fie complet impregnată.
În laminarea manuală, raportul fibră-rășină poate fi foarte bun în mâna unui operator experimentat, mai ales dacă se folosește ulterior vacuum bagging pentru compactare. Dar repetabilitatea este în general mai dificil de obținut de la o piesă la alta decât într-un proces de infuzie bine stabilit.
Echipamente, consumabile și pregătirea procesului
Laminarea manuală cere mai puține elemente de proces: matriță pregătită, agent de demulare, fibră, rășină, întăritor sau catalizator compatibil, recipiente de dozare, pensule, role și raclete. Costul de intrare este mai mic, iar pregătirea poate fi scurtă.
Infuzia necesită, pe lângă rășină și fibre, pompă de vacuum, furtunuri, conectori, bandă de etanșare, folie de vacuum, peel ply, material de drenaj sau distribuție și, după caz, capcană de rășină. Fiecare consumabil are un rol precis. Peel ply creează o suprafață pregătită pentru lipire sau post-procesare, materialul de distribuție accelerează curgerea rășinii, iar capcana protejează pompa dacă rășina ajunge pe circuitul de vacuum.
Pregătirea mai lungă a infuziei este justificată când piesele se repetă sau când suprafața este mare. În aceste situații, reducerea consumului de rășină, greutatea controlată și calitatea constantă pot compensa timpul alocat montajului.
Alegerea rășinii este critică. Pentru infuzie se folosesc sisteme cu vâscozitate redusă și timp de lucru suficient pentru ca frontul de rășină să traverseze întreaga piesă. O rășină formulată pentru laminare manuală nu este automat potrivită pentru infuzie. Vâscozitatea, timpul de gel, temperatura atelierului și tipul de armătură influențează direct viteza de impregnare.
Finisaj, porozități și calitatea suprafeței
Ambele metode pot oferi un finisaj exterior foarte bun pe fața aflată în contact cu matrița. Calitatea acelei suprafețe depinde în primul rând de starea matriței, gel-coat-ul sau sistemul de suprafață utilizat și aplicarea corectă a agentului de demulare.
Pe partea opusă matriței apar diferențele. Laminarea manuală poate lăsa o suprafață mai neregulată, în funcție de modul în care a fost aplicat ultimul strat. În infuzie, textura finală este influențată de peel ply și de materialul de drenaj. Această suprafață poate necesita finisare dacă rămâne vizibilă, însă este foarte utilă pentru lipirea ulterioară a altor componente.
Porozitățile sunt un risc pentru ambele procese. În laminarea manuală, ele apar frecvent din aerul rămas între straturi sau din rolare insuficientă. În infuzie, cauza poate fi o scurgere de aer, o rășină prea vâscoasă, un vacuum insuficient sau o strategie de alimentare nepotrivită. Verificarea etanșeității înainte de deschiderea rășinii nu este un detaliu opțional, ci o etapă de control.
Cum alegi procesul pentru piesa ta
Alege laminarea manuală când lucrezi la o piesă unicat, la o reparație, la o geometrie care necesită intervenție locală frecventă sau când volumul de lucru nu justifică montajul de vacuum. Este procesul care oferă flexibilitate, mai ales în faza de prototipare.
Alege infuzia când urmărești laminat mai ușor, compactare constantă, consum de rășină mai controlat și repetabilitate între piese. Este potrivită pentru panouri, carcase, componente din fibră de carbon, piese cu suprafețe mari și aplicații semi-industriale unde procesul trebuie documentat și repetat.
O soluție intermediară poate fi laminarea manuală urmată de vacuum bagging. Această variantă păstrează controlul direct la impregnare, dar adaugă compactarea sub vacuum. Nu oferă întotdeauna aceleași rezultate ca infuzia, însă poate fi o etapă logică pentru atelierele care vor să introducă treptat procese cu vacuum.
Cel mai util test nu este alegerea teoretică a unei metode, ci realizarea unei probe pe aceeași fibră, aceeași rășină și aceeași geometrie relevantă. Cântărește materialele, urmărește timpul de lucru, verifică zona de curgere și analizează secțiunea laminatului după întărire. Astfel, procesul ales devine o decizie tehnică bazată pe piesa reală, nu pe presupuneri.

