

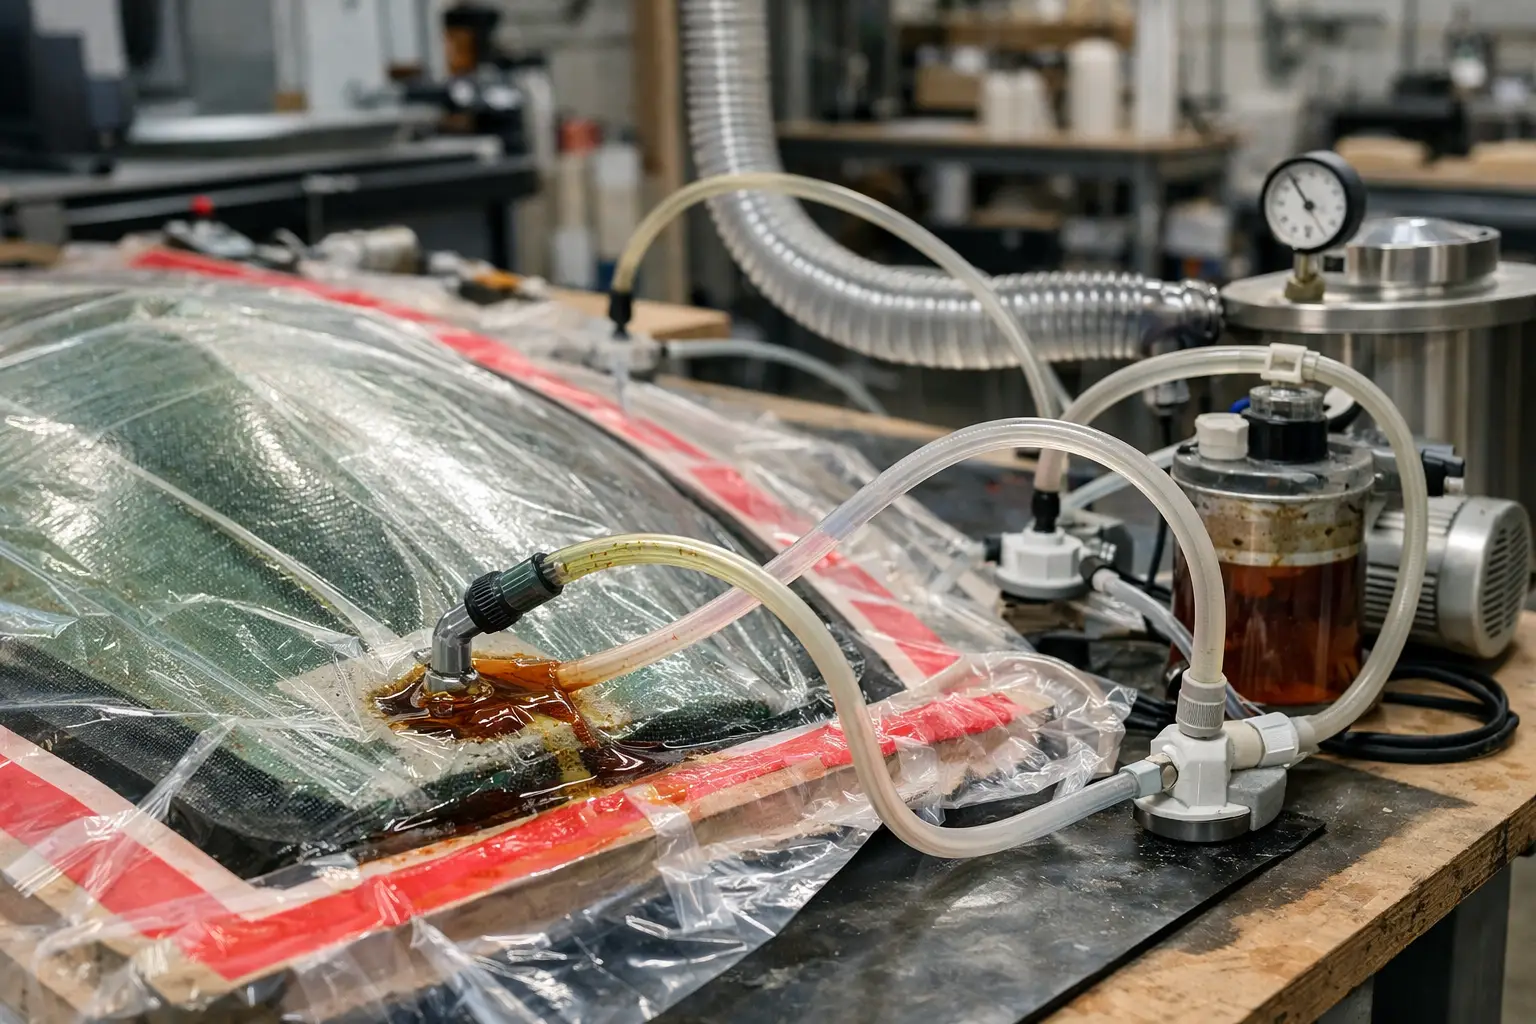
O piesă infuzată corect nu se recunoaște doar după luciul suprafeței. Se vede prin fibra complet îmbibată, grosimea constantă, lipsa zonelor uscate și un consum controlat de rășină. Un „ghid vacuum infusion pentru incepatori” trebuie să înceapă de aici: infuzia nu este o laminare grăbită, ci un proces în care etanșarea, traseul rășinii și alegerea consumabilelor lucrează împreună.
Vacuum infusion este potrivită pentru panouri, capace, carcase, elemente decorative rigide și piese tehnice realizate din fibră de sticlă, carbon sau kevlar. Față de laminarea manuală, procesul poate oferi un raport fibră-rășină mai bun, o masă mai mică a piesei și o repetabilitate superioară. Condiția este să nu tratați vacuumul ca pe un singur pas, ci ca pe întregul sistem de producție.
Ce face vacuum infusion și când merită folosită
În vacuum infusion, armătura uscată este așezată în matriță, apoi este acoperită cu consumabile specifice și sigilată într-un sac de vacuum. Pompa extrage aerul din ansamblu. După verificarea etanșeității, rășina este lăsată să circule prin fibre sub diferența de presiune creată de vacuum.
Metoda merită folosită atunci când doriți piese mai curate și mai constante decât prin aplicarea manuală a rășinii. Este eficientă mai ales pentru suprafețe medii și mari, forme relativ continue și serii mici în care același rezultat trebuie repetat. Pentru o piesă foarte mică, cu geometrie simplă, pregătirea sacului și a traseelor poate consuma mai mult timp decât laminarea clasică. Pentru geometrii adânci, nervuri înguste sau zone cu schimbări abrupte de nivel, planul de curgere devine mai complex și trebuie testat înaintea producției.
Rezultatul depinde de echilibrul dintre permeabilitatea armăturii, vâscozitatea rășinii, temperatura din atelier și timpul de lucru disponibil. O rășină potrivită pentru turnare groasă nu este automat potrivită pentru infuzie. Pentru acest proces aveți nevoie de un sistem formulat pentru impregnarea fibrelor, cu vâscozitate redusă și timp de gel suficient pentru dimensiunea piesei.
Materialele dintr-un sistem de vacuum infusion
Nu este nevoie să cumpărați aleatoriu consumabile. Fiecare strat are o funcție precisă în traseul de aer, rășină și presiune. Pentru primul proiect, construiți sistemul în jurul următoarelor componente:
- Matrița trebuie să fie rigidă, stabilă dimensional și finisată corect. O matriță poroasă sau fisurată poate pierde vacuum chiar dacă sacul este montat perfect.
- Agentul de demulare permite separarea piesei după întărire. Compatibilitatea cu materialul matriței și cu rășina este esențială.
- Armătura uscată poate fi fibră de sticlă, carbon sau kevlar, aleasă după cerința de rigiditate, aspect și comportament mecanic.
- Peel ply-ul este țesătura separatoare care lasă o suprafață pregătită pentru lipire sau laminare ulterioară, după îndepărtare.
- Plasa de distribuție accelerează deplasarea rășinii pe suprafața piesei. Nu trebuie să ajungă obligatoriu până în fiecare margine, deoarece poate lăsa o textură mai pronunțată și poate crește consumul de rășină.
- Filmul perforat, când este necesar, controlează transferul dintre straturi. Alegerea perforației influențează cât de ușor se deplasează rășina.
- Sac-ul de vacuum și banda de etanșare închid ansamblul. Aici se pierd cele mai multe proiecte de început, nu la pompă.
- Spirala sau furtunul de alimentare, împreună cu furtunul de vacuum, stabilesc direcția de curgere. O capcană de rășină protejează pompa dacă rășina ajunge la linia de vacuum.
Pompa trebuie să poată menține un vacuum stabil pe durata procesului. Valoarea de vacuum este relevantă, dar stabilitatea este la fel de importantă. Un sistem care ajunge rapid la vacuum ridicat, apoi pierde continuu aer, nu va infuza predictibil.
Rășina și fibra trebuie alese împreună
Țesăturile cu fibre orientate, țesăturile twill și materialele multiaxiale se comportă diferit în fluxul de rășină. O țesătură densă poate necesita o plasă de distribuție mai eficientă sau o strategie de alimentare adaptată. Fibrele de carbon oferă un aspect specific și rigiditate ridicată, dar fac mai dificilă observarea frontului de rășină. La primele lucrări, fibra de sticlă este mai ușor de urmărit vizual și mai tolerantă la ajustări.
Pregătirea matriței și planul de curgere
Înainte de a amesteca rășina, faceți o montare complet uscată. Așezați fibrele, peel ply-ul, plasa, spirală, furtunurile, sacul și banda de etanșare exact cum vor sta în procesul real. Această etapă arată unde sacul se poate tensiona, unde furtunul poate fi strivit și unde rășina riscă să ocolească o zonă importantă.
Stabiliți o linie de alimentare și o linie de vacuum care favorizează un front de rășină cât mai uniform. Pentru un panou dreptunghiular simplu, alimentarea pe o latură și vacuumul pe latura opusă sunt o soluție logică. Rășina avansează ca un front, nu ca o pată neregulată. Dacă o zonă ajunge la linia de vacuum cu mult înaintea restului piesei, aerul poate rămâne prins în zonele rămase în urmă.
La piese mai lungi, folosirea unei spirale de distribuție pe linia de alimentare ajută la uniformizarea intrării rășinii. Pentru forme complexe, împărțirea în zone și folosirea unor linii suplimentare pot fi necesare. Totuși, mai multe furtunuri înseamnă și mai multe puncte care trebuie controlate. Începătorii obțin rezultate mai bune cu o matriță plană sau ușor curbată, nu cu o piesă cu multe colțuri interioare.
Montajul sacului și testul de etanșeitate
Aplicați banda de etanșare pe un contur curat și continuu al matriței. Nu întindeți excesiv sacul. Lăsați surplus sub formă de pliuri controlate, astfel încât acesta să poată coborî peste toate straturile când se aplică vacuumul. Un sac prea tensionat poate forma punți peste colțuri, iar sub acele punți fibra nu va fi compactată corect.
Conectați pompa și lăsați sistemul să ajungă la vacuum înainte de deschiderea rășinii. Inspectați marginile benzii, racordurile și pliurile. Ascultați eventualele șuierături și apăsați ușor zonele suspecte. După izolarea temporară a pompei, observați dacă nivelul de vacuum scade. O scădere rapidă indică o pierdere care trebuie eliminată înainte de infuzie.
Nu treceți peste acest test pentru a economisi timp. O pierdere mică poate introduce aer în mod continuu și poate produce porozități, zone albe în fibră sau o compactare insuficientă. Dacă matrița este suspectată de porozitate, etanșarea suprafeței matriței trebuie rezolvată înainte de următoarea încercare.
Cum porniți și controlați infuzia
Pregătiți rășina doar după ce traseul este verificat. Calculați cantitatea pornind de la masa fibrei și de la raportul de rășină estimat pentru armătura folosită, apoi păstrați o rezervă realistă pentru plasa de distribuție, spirală și furtunuri. Cântărirea precisă a componentelor rășinii este obligatorie pentru proprietăți constante după întărire.
Mențineți recipientul cu rășină la îndemână și deschideți alimentarea treptat. Urmăriți frontul de rășină prin sac. Acesta trebuie să se deplaseze constant, fără a sări peste zone și fără a forma insule de fibră uscată. Dacă un colț rămâne în urmă, nu mutați imediat furtunurile. Verificați mai întâi dacă plasa de distribuție acoperă corect zona și dacă sacul nu a format o punte.
Când rășina ajunge la linia de vacuum, controlați oprirea alimentării conform strategiei stabilite. În multe configurații, alimentarea se închide când fibra este complet impregnată, iar vacuumul se menține până când rășina începe să se gelifice. Nu deconectați pompa prea devreme. În această etapă, compactarea continuă să influențeze calitatea laminatului.
Erori frecvente la prima piesă
Cea mai comună eroare este folosirea unei rășini cu timp de lucru prea scurt. Chiar dacă începeți infuzia corect, frontul se poate opri înainte de atingerea tuturor zonelor. A doua eroare este plasarea nejustificată a plasei de distribuție peste întreaga piesă. Procesul devine rapid, dar poate consuma mai multă rășină și poate produce un finisaj care necesită prelucrare suplimentară.
O altă problemă este compactarea slabă în colțuri și pe raze mici. Sacul trebuie să urmeze geometria, nu să o traverseze în linie dreaptă. De asemenea, nu confundați o piesă aparent umedă cu una complet impregnată. Fibrele pot avea zone cu aer între straturi, mai ales la suprapuneri, colțuri sau inserții.
Evitați să începeți cu un strat gros de fibre, o piesă mare și o rășină necunoscută în același proiect. Faceți mai întâi o probă pe o suprafață mică, cu aceeași armătură, aceleași consumabile și aceeași temperatură de lucru. Notați masa fibrei, cantitatea de rășină, timpul de umplere și comportamentul frontului. Aceste date sunt mai utile la următoarea piesă decât o estimare din memorie.
După întărire: evaluarea corectă a piesei
După demulare, verificați uniformitatea suprafeței, marginile, colțurile și eventualele zone cu fibră uscată. O piesă bună nu trebuie doar să arate uniform, ci să fie compactă și constantă pe întreaga suprafață. Dacă apar defecte, identificați cauza după poziția lor: porozitățile lângă marginea sacului indică deseori o etanșare imperfectă, iar zonele uscate din interior indică de regulă o problemă de traseu sau distribuție.
Prima infuzie reușită nu este cea în care rășina ajunge repede la capăt, ci cea pe care o puteți explica și reproduce. Alegeți o geometrie simplă, testați etanșarea fără compromisuri și păstrați aceeași logică de montaj de la o piesă la alta. Astfel, vacuum infusion devine un proces controlat, nu o operațiune bazată pe noroc.

